
Número Browse:0 Autor:editor do site Publicar Time: 2026-09-14 Origem:alimentado


O corte térmico abaixo do ideal acarreta custos ocultos que prejudicam rapidamente a eficiência operacional no chão de fábrica. A retificação pós-corte excessiva, as altas taxas de retrabalho e o desperdício de gases consumíveis representam perdas significativas de material e mão de obra. Gerentes de fabricação e engenheiros de soldagem equilibram constantemente o rendimento com precisão, sabendo que parâmetros mal calibrados inevitavelmente levam a severa distorção térmica, escória excessiva e comprometimento da integridade metalúrgica. Quando os operadores adivinham as velocidades de deslocamento ou usam ângulos incorretos, os cortes resultantes exigem uma intervenção mecânica pesada antes que o ajuste e a soldagem possam ocorrer. Estabelecer uma estrutura técnica rigorosa para avaliar como a velocidade de corte, o ângulo da tocha e a seleção do equipamento determinam os resultados fornece uma base confiável para padronizar os parâmetros do chão de fábrica. Ao tratar o processo de corte térmico como uma relação matemática precisa entre a dinâmica do gás e a velocidade de deslocamento, as oficinas de fabricação podem eliminar gargalos posteriores, reduzir o desperdício de consumíveis e garantir a qualidade consistente das peças em todos os turnos.
A velocidade determina a qualidade do corte: O desvio das velocidades de deslocamento ideais causa diretamente linhas de arrasto atrasadas, derretimento da borda superior e aderência tenaz da escória.
O ângulo controla a distribuição de calor: Embora 90 graus seja o padrão para cortes retos, ângulos iniciais ou finais específicos (por exemplo, 30-40 graus) são necessários para gerenciar o pré-aquecimento e a penetração em espessuras variadas.
Ritmo acima da velocidade: operações manuais apressadas comprometem a precisão; manter uma pegada firme e um ritmo controlado em uma tocha de corte manual é essencial para evitar arranhões e cortes irregulares.
Técnica de amplificação de hardware: A velocidade e o ângulo perfeitos não podem compensar uma tocha de corte manual instável ou um bico de corte degradado e incompatível.
Limitações inerentes ao processo: O corte a gás não é universalmente aplicável; peças pequenas ou cortes muito aninhados sofrerão distorção térmica, independentemente da otimização dos parâmetros.
Um corte ideal exibe características visuais específicas e mensuráveis que indicam que a reação exotérmica foi perfeitamente equilibrada. A borda superior deve permanecer quadrada, sem sinais de derretimento, arredondamento ou capotamento. A face cortada deve ser lisa, exibindo linhas de arrasto retas e quase verticais que indicam que o jato de oxigênio limpou o aço fundido de forma eficiente. O acúmulo de escória na borda inferior deve ser mínimo e facilmente removível com um leve arranhão ou uma única batida de um martelo picador. Alcançar essas linhas de base dimensionais requer sincronização precisa da velocidade de deslocamento, intensidade da chama de pré-aquecimento e pressão de oxigênio durante operações de corte a gás . Quando os operadores inspecionam uma placa recém-cortada, eles devem procurar uma largura de corte que seja uniforme de cima para baixo. Qualquer desvio, como um corte em forma de sino ou goivagem pesada, aponta diretamente para uma falha de parâmetro que deve ser corrigida antes do próximo corte.
Para estabelecer uma linha de base para a inspeção visual no chão de fábrica, o pessoal de controle de qualidade deve avaliar os seguintes elementos em cada peça inicial:
Nitidez da borda superior e ausência de esferas derretidas.
Arraste o ângulo da linha, que não deve seguir mais do que 10 a 15 graus da vertical na placa padrão.
Corte a suavidade da face, verificando se há estrias profundas ou esmaecimentos.
Características da escória da borda inferior, observando se a escória é porosa e quebradiça ou fortemente fundida ao metal base.
A exposição térmica altera fundamentalmente a microestrutura do aço que está sendo processado. A Zona Afetada pelo Calor (ZTA) se expande rapidamente quando o material absorve calor excessivo de uma velocidade de deslocamento lenta ou de uma chama de pré-aquecimento excessivamente agressiva. A exposição térmica prolongada degrada as propriedades do material, podendo causar endurecimento localizado, fragilidade ou crescimento de grãos que enfraquecem a área da junta. O gerenciamento da velocidade de deslocamento minimiza o tempo que o metal passa em temperaturas elevadas, acima do seu ponto crítico de transformação. Esse controle rigoroso restringe a largura da ZTA e preserva a integridade mecânica do metal base, o que é especialmente crítico no corte de aços com alto teor de carbono ou de baixa liga que são propensos a trincas. Os engenheiros de soldagem devem levar em conta esta ZAC durante a fase de soldagem subsequente, muitas vezes exigindo a remoção da borda endurecida por meio de retificação se os parâmetros de corte térmico forem mal gerenciados.
As tolerâncias de qualidade dependem muito da interação entre o tipo de gás combustível, a espessura do aço e a geometria do corte. O acetileno queima mais quente e mais rápido que o propano, alterando o ritmo de viagem necessário e o tempo de pré-aquecimento. Aço mais espesso exige taxas de fluxo de oxigênio mais altas, orifícios maiores e velocidades mais lentas para garantir a penetração completa do jato de oxigênio. Os cortes chanfrados introduzem uma dinâmica térmica complexa em comparação com os cortes retos, pois o jato angular deve percorrer uma seção transversal de aço mais longa. Essas variáveis determinam as tolerâncias básicas para qualquer operação específica. Um gráfico de parâmetros que funcione perfeitamente para uma placa de 1 polegada usando acetileno falhará completamente se aplicado a uma placa de 2 polegadas usando gás natural. Os operadores devem ajustar suas configurações com base na física específica da combinação de material e gás à sua frente.
Os operadores muitas vezes tentam maximizar a velocidade de deslocamento para reduzir o trabalho e o consumo de gás, levando o equipamento aos seus limites absolutos. No entanto, aumentar as velocidades além dos limites ideais degrada gravemente a qualidade do corte e introduz enormes custos ocultos. Os custos secundários do retrabalho mecânico, como retificação, fresamento ou usinagem de arestas para obter o ajuste adequado, anulam rapidamente qualquer economia resultante de tempos de deslocamento mais rápidos. Avaliar a relação custo/qualidade significa priorizar um corte limpo e quadrado que elimine o processamento posterior em detrimento da velocidade de corte bruto. Uma peça que leva 10% mais tempo para cortar, mas não requer nenhuma retificação pós-corte, é infinitamente mais lucrativa do que uma peça cortada em velocidade máxima que requer vinte minutos de trabalho manual com uma rebarbadora.
A velocidade de deslocamento governa diretamente a taxa de reação de oxidação dentro do corte. Mover-se muito rápido interrompe a capacidade do fluxo de oxigênio de limpar o material fundido e sustentar a reação exotérmica no fundo da placa. A evidência visual de pressa inclui linhas de arrasto pesadas, penetração incompleta onde o corte não consegue cortar a borda inferior e uma chuva caótica de faíscas soprando de volta em direção ao operador. O operador pode perder completamente o corte, resultando em arranhões severos na borda inferior que danificam a peça. Por outro lado, mover-se muito lentamente satura o corte com o calor das chamas de pré-aquecimento. Isso causa derretimento excessivo da borda superior, arredonda os cantos e alarga o corte desnecessariamente. A velocidade insuficiente também produz escória pesada e fundida na borda inferior, que requer um moedor para ser removida e desperdiça oxigênio de corte caro.
Status da velocidade de viagem | Sintomas visuais no rosto cortado | Condição da borda inferior | Impacto no Processo |
|---|---|---|---|
Muito rápido | Linhas de arrasto com atraso severo, sulcos profundos | Penetração incompleta, seções não cortadas | Perda de corte, alto retrabalho, peças sucateadas |
Ideal | Linhas de arrasto retas e quase verticais | Escória quebradiça mínima e facilmente removível | Corte limpo, pronto para instalação imediata |
Muito lento | Borda superior derretida, corte largo e irregular | Escória pesada fundida e soldada ao metal base | Gás desperdiçado, HAZ expandida, necessidade de moagem pesada |
Todo o processo de oxidação depende muito da pureza do oxigênio de corte. A pureza deve permanecer igual ou superior ao limite de 99,5% para desempenho ideal e corte limpo. Os contaminantes no fornecimento de oxigênio, mesmo em pequenas quantidades, dificultam a reação exotérmica necessária para queimar o aço. Uma queda de apenas 0,5% na pureza reduz significativamente a velocidade de corte máxima alcançável, muitas vezes em até 10% a 15%. Esta ligeira degradação também aumenta a aderência da escória e causa uma face de corte mais áspera, forçando os operadores a desacelerar ainda mais e a gastar mais esforço na limpeza pós-corte. Os sistemas de oxigênio a granel e os coletores de cilindros devem ser rigorosamente mantidos para evitar que umidade ou contaminação atmosférica degradem o fornecimento de gás.
Para manter a pureza ideal do oxigênio e a dinâmica do fluxo, as instalações devem implementar as seguintes verificações:
Teste regularmente todas as conexões do coletor e mangueiras para evitar vazamentos atmosféricos.
Certifique-se de que os reguladores estejam dimensionados adequadamente para as vazões exigidas, evitando quedas de pressão durante cortes prolongados.
Purgue completamente as linhas antes de iniciar um turno para remover qualquer umidade depositada ou mistura de gases.
Monitore a telemetria do tanque a granel para evitar a extração do fundo do suprimento de líquido, onde as impurezas podem se concentrar.
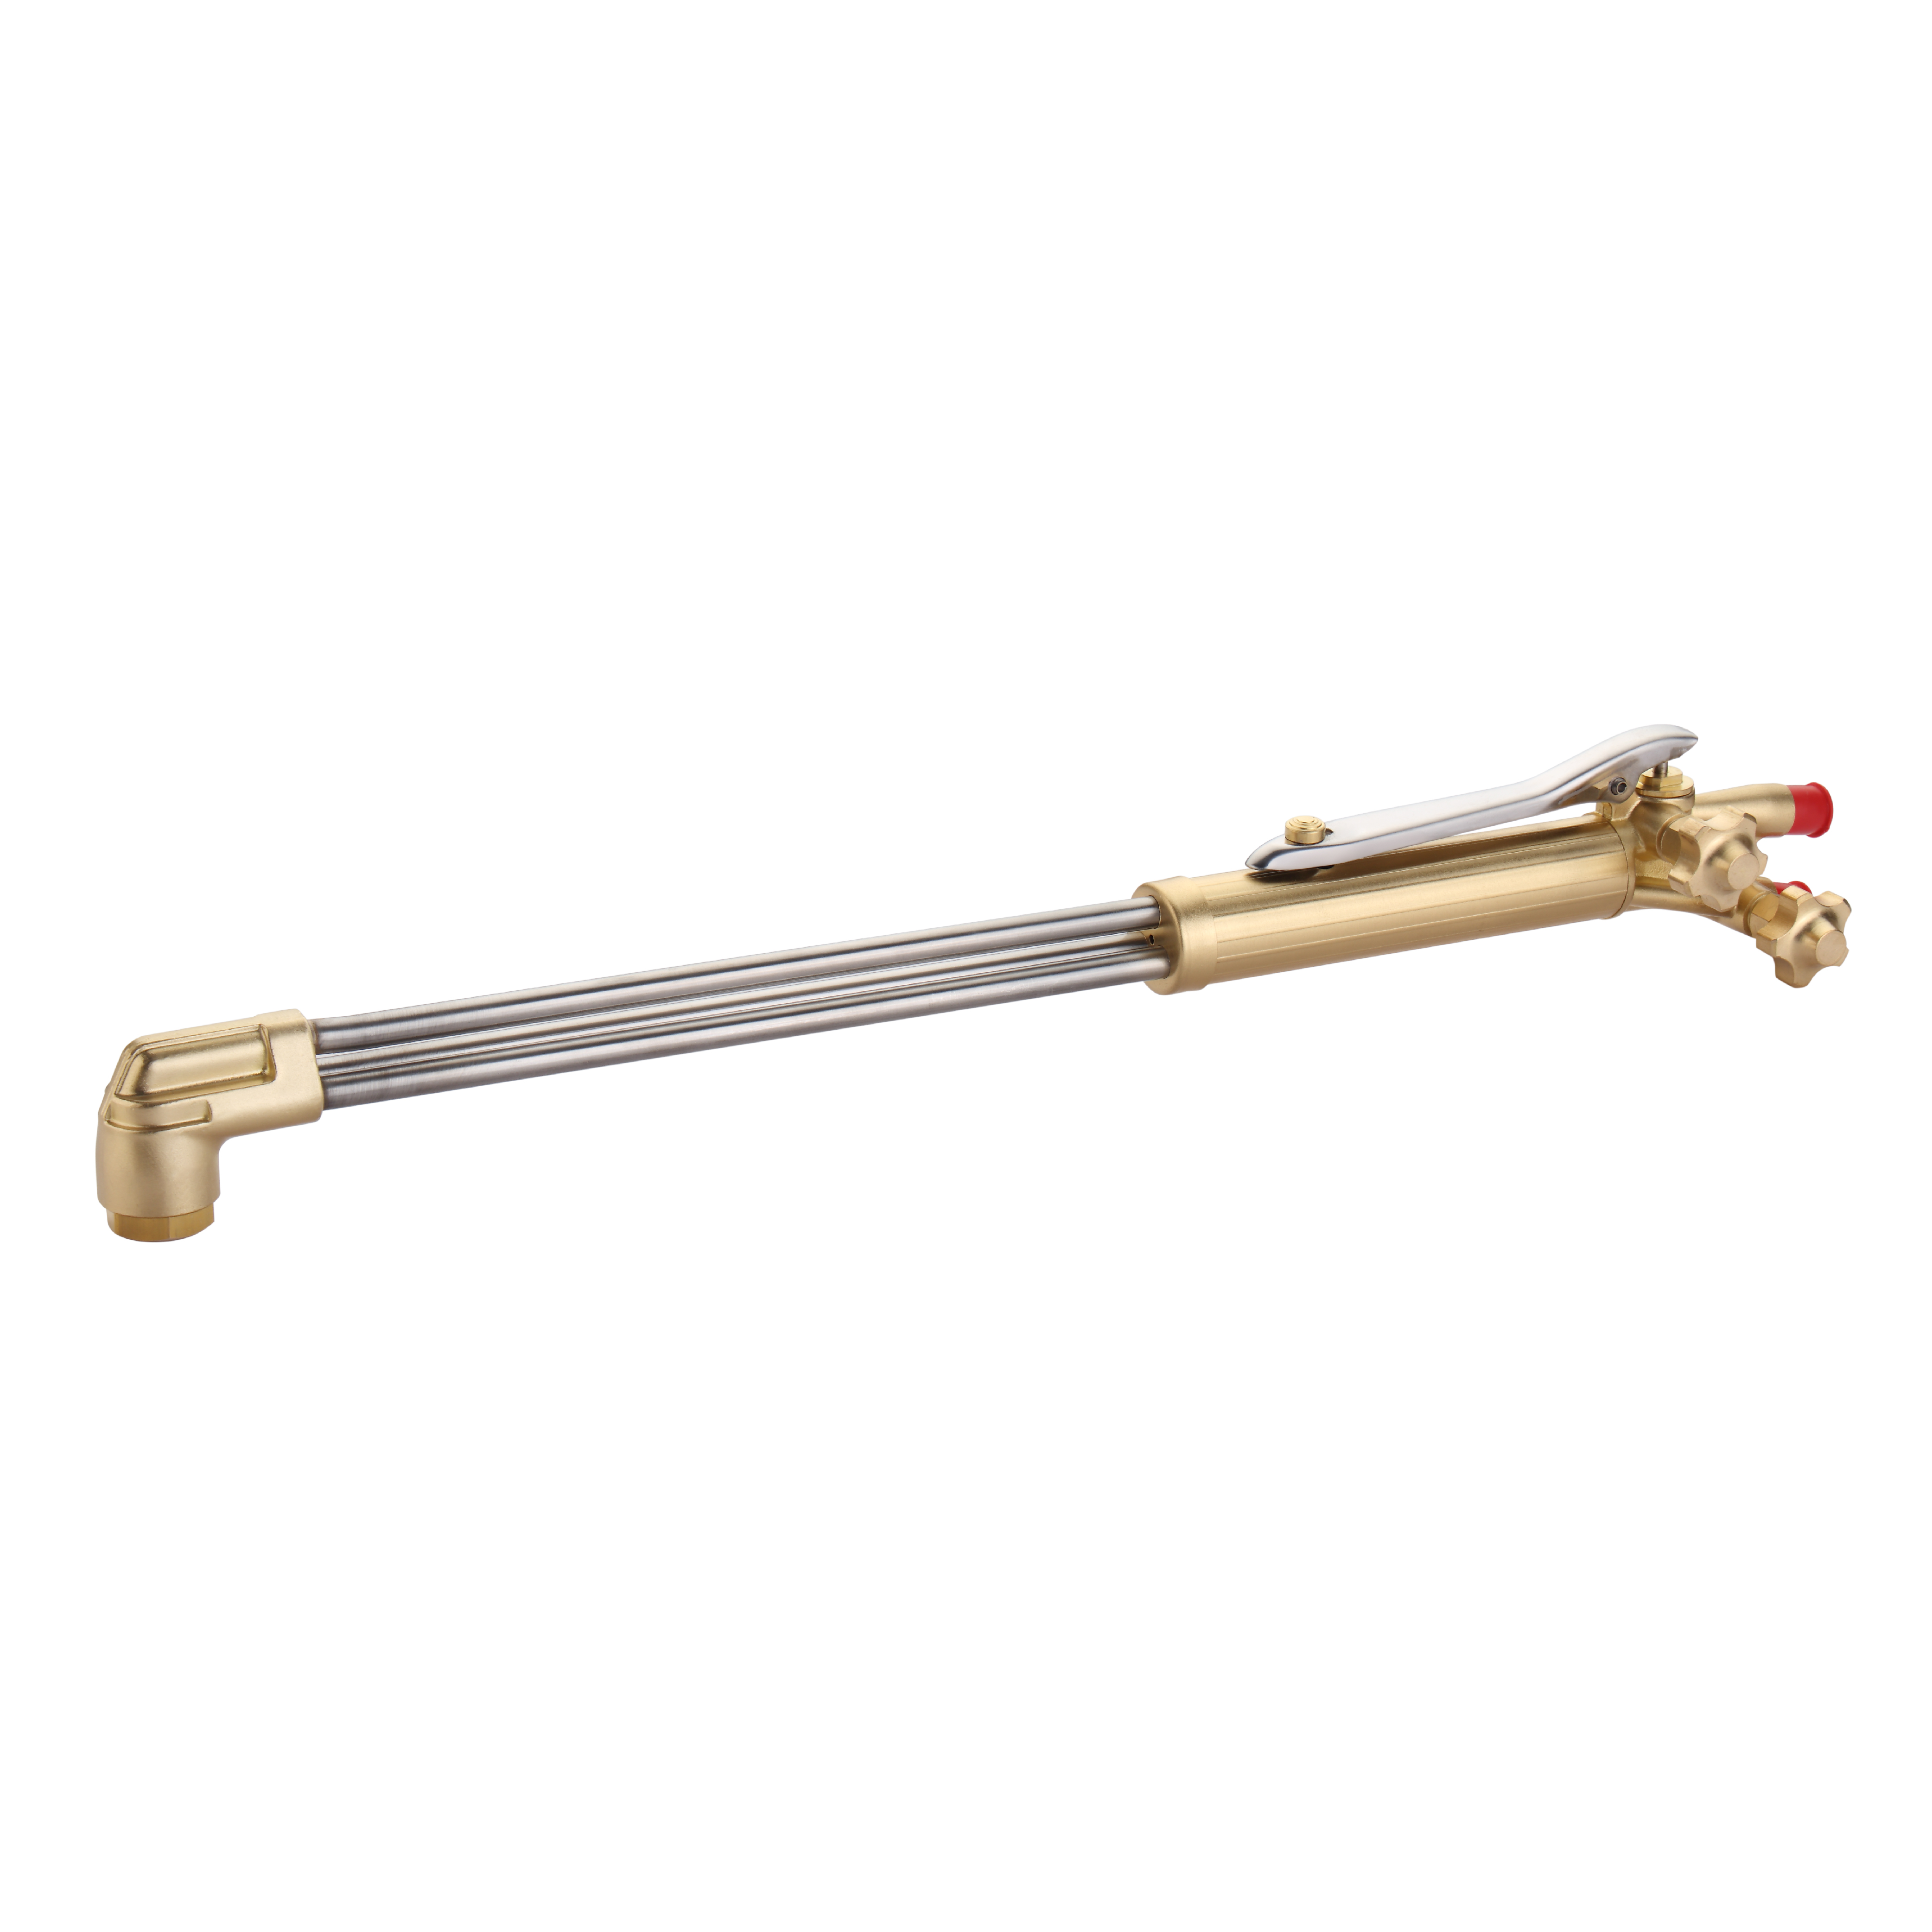
O ângulo da tocha determina exatamente como as chamas de pré-aquecimento e o jato de oxigênio de alta velocidade penetram no material. Um ângulo perpendicular de 90 graus continua sendo o requisito básico absoluto para cortes retos padrão em chapas grossas. Essa orientação vertical garante que o jato de oxigênio limpe o corte com eficiência e empurre a escória fundida para baixo. No entanto, aplicações específicas requerem inclinação direcional intencional. Inclinar a tocha de corte para frente no corte em um ângulo de ataque de 30-40 graus ajuda a pré-aquecer o corte em seções mais espessas, permitindo que a reação se inicie mais rapidamente. Os ângulos de fuga, onde a ponta aponta para trás em direção ao corte concluído, são geralmente reservados para rotinas específicas de perfuração ou aplicações de goivagem onde o deslocamento do material é priorizado em relação a um corte limpo e quadrado.
Ao configurar um corte reto padrão em aço-carbono, os operadores devem seguir estas regras de posicionamento:
Alinhe a ponta exatamente 90 graus em relação à superfície da placa usando um esquadro mecânico para configurações mecanizadas.
Ajuste a distância de afastamento para que os cones internos de pré-aquecimento fiquem logo acima da superfície da placa, normalmente de 1/8 a 3/16 de polegada.
Mantenha esse ângulo exato e distância de afastamento ao longo de todo o comprimento do corte para evitar divergência de corte.
Os cortes chanfrados complicam severamente a dinâmica térmica do processo de corte. Aumentar o ângulo da tocha para criar um chanfro de 45 graus aumenta fisicamente a espessura efetiva do material que o fluxo de oxigênio deve penetrar. Uma placa de 1 polegada cortada em um ângulo de 45 graus apresenta uma seção transversal de 1,41 polegada ao jato de oxigênio. Esta realidade física necessita de velocidades de viagem significativamente mais lentas e pressões de oxigénio mais elevadas. O pré-aquecimento auxiliar torna-se absolutamente necessário para chanfros íngremes ou chapas pesadas. Operar uma tocha de oxicombustível de pré-aquecimento extra diretamente na frente da cabeça de corte primária melhora significativamente a velocidade de corte, aumentando a temperatura do metal base antes que o oxigênio de corte o atinja. Esta técnica de tocha dupla produz uma melhoria de velocidade de até 100% em ângulos íngremes de 70 graus e até 50% em outros ângulos agudos, evitando que o corte falhe na metade da placa.
O corte manual introduz inconsistências humanas inerentes que degradam a qualidade do corte. Fadiga de aderência, micro-travamentos e respiração irregular interrompem o movimento fluido necessário para um corte limpo e contínuo. Queimadores de esteira mecanizados, chanfradores de tubos ou máquinas de perfil CNC eliminam totalmente essas variáveis, proporcionando velocidades de deslocamento constantes e controladas e distâncias de afastamento rígidas. Mitigar inconsistências em operações manuais requer técnica física rigorosa. Os operadores devem manter uma pegada firme, travar os cotovelos e usar o posicionamento de todo o corpo para controlar o ritmo, em vez de apenas mover os pulsos. A implementação de guias físicas, bordas retas ou o uso de rodas distanciadoras ajuda a imitar a consistência mecanizada, estabiliza a altura da tocha e evita que a ponta mergulhe na poça derretida.
A seleção de hardware impacta diretamente a dinâmica dos fluidos dos fluxos de gás. O design do bico de corte deve corresponder perfeitamente ao gás combustível específico usado no chão de fábrica. Acetileno, propano, gás natural e propileno possuem temperaturas de chama, perfis de distribuição de calor e proporções de oxigênio/combustível muito diferentes. Usar um bico de propano de duas peças com acetileno interrompe a química da chama, causando tiros pela culatra e tempos de pré-aquecimento ruins. Além disso, os operadores devem correlacionar rigorosamente o tamanho do orifício do bico com a espessura da placa de aço. Um bico superdimensionado desperdiça grandes quantidades de gás, derrete as bordas superiores e cria um corte largo e desleixado. Um bico subdimensionado não possui volume de oxigênio e energia cinética para limpar a escória derretida do fundo do corte, resultando em cortes incompletos e escória pesada.
Tipo de gás combustível | Requisito de projeto de bico | Características de pré-aquecimento |
|---|---|---|
Acetileno | Peça única, face plana, orifícios perfurados | Calor intenso e concentrado, perfuração rápida |
Propano / GLP | Inserção estriada de duas peças, ponta rebaixada | Ampla propagação de calor, excelente para biselamento |
Gás natural | Duas peças, recesso profundo, canais pesados de pré-aquecimento | Tempos de início mais lentos, face de corte muito limpa |
A condição do equipamento determina o desempenho básico. Acúmulo de respingos, incrustações de carbono ou canais de bico danificados distorcem instantaneamente o jato de oxigênio de alta velocidade. Um jato distorcido cria um corte irregular, linhas de arrasto irregulares e empurra a escória para um lado do corte. Uma vez que o bocal é fisicamente comprometido por uma batida na ponta ou respingos fortes, os ajustes de velocidade e ângulo tornam-se completamente inúteis. A inspeção regular e a limpeza dos orifícios dos bicos usando limpadores de pontas adequados são obrigatórias para manter a qualidade do corte e evitar fluxo turbulento de gás. Se um limpador de ponta não deslizar suavemente através do orifício de corte central, o bico deverá ser descartado e substituído imediatamente.
O corte com oxicorte tem limitações físicas distintas em relação ao aporte total de calor. Pequenas áreas de superfície sofrem com a rápida saturação térmica porque o calor das chamas de pré-aquecimento não tem para onde se dissipar. Cortar peças pequenas, tiras estreitas ou perfis muito agrupados resulta em má qualidade, muitas vezes referida no chão de fábrica como cortes de lixo. O material não possui massa térmica para absorver e distribuir o calor intenso, causando graves empenamentos, arqueamentos e derretimento das bordas, independentemente das configurações perfeitas da tocha. Quando os riscos de distorção térmica excedem as capacidades do processo, tecnologias alternativas, como plasma de alta definição ou corte a laser de fibra, tornam-se necessárias para manter a precisão dimensional em componentes pequenos.
Para mitigar a distorção ao cortar perfis menores com oxicorte, programadores e operadores podem utilizar técnicas específicas:
Implemente lençóis freáticos ou sprays de água para endurecer rapidamente a placa atrás do corte.
Use técnicas de corte saltado ou de corte em corrente para distribuir o calor uniformemente por todo o prato.
Deixe pequenas abas nas peças aninhadas para mantê-las ancoradas ao esqueleto principal até que o resfriamento esteja completo.
Reduza a intensidade da chama de pré-aquecimento ao mínimo absoluto necessário para sustentar o corte.
A qualidade consistente em vários turnos requer procedimentos padronizados e documentados. As instalações devem implementar auditorias rigorosas de parâmetros para documentar e aplicar gráficos de velocidade, pressão e ângulo. Esses gráficos devem ser exibidos de forma destacada e categorizados por espessura do material, tipo de corte e tipo de combustível. Avaliar o retorno do investimento envolve comparar o treinamento dos operadores com as atualizações dos equipamentos. A qualificação dos operadores manuais com ritmo constante e configuração adequada melhora a qualidade da linha de base. No entanto, investir em carros de corte semiautomáticos ou queimadores de esteira elimina totalmente as variáveis humanas em velocidade e ângulo, garantindo precisão repetível e reduzindo drasticamente as horas gastas no desbaste pós-corte.
A qualidade do corte a gás depende de uma relação matemática estrita entre velocidade de deslocamento, ângulo da tocha e dinâmica do oxigênio. A falha em controlar até mesmo uma dessas variáveis inevitavelmente resulta em retrabalho mecânico dispendioso, peças descartadas e desperdício de consumíveis. As equipes de compras e engenharia devem priorizar carros de corte mecanizados e bicos específicos para gás de alta qualidade antes de tentar solucionar problemas técnicos do operador. Para melhorar imediatamente a qualidade do corte e reduzir o retrabalho no chão de fábrica, implemente as seguintes ações:
Realize uma auditoria básica das pressões atuais dos gases, dos níveis de pureza do oxigênio e das condições do regulador em todas as estações de corte.
Padronize a seleção de bicos removendo todas as pontas incompatíveis ou danificadas do chão de fábrica e distribuindo novos consumíveis específicos para gases.
Implemente um estudo de tempo na retificação pós-corte para identificar quais espessuras ou operadores específicos estão gerando mais retrabalho.
Implante queimadores de esteira mecanizados para todos os cortes em linha reta acima de 24 polegadas para eliminar variações manuais de velocidade.
R: Mover-se muito rápido estreita o corte e causa penetração incompleta. Mover-se muito lentamente alarga o corte e causa derretimento excessivo da borda superior.
R: Use 90 graus para cortes retos padrão. Um ligeiro ângulo de avanço de 5 a 10 graus auxilia materiais mais finos, empurrando a escória para frente. Um ângulo de ataque de 30-40 graus ajuda a pré-aquecer seções mais espessas.
R: A escória fundida pesada é normalmente causada pelo deslocamento muito lento, pelo uso de um bico de corte superdimensionado ou pela aplicação de pressão de corte de oxigênio insuficiente.
R: A pureza abaixo de 99,5% reduz drasticamente a taxa de reação de oxidação. Isto força o operador a desacelerar e resulta em cortes ásperos e com muita escória.
R: Não. Um bico danificado distorce o fluxo de oxigênio de corte. Inclinar a tocha só irá exacerbar o corte irregular e a dinâmica caótica do fluxo de gás.
R: As peças pequenas não têm massa para dissipar o alto aporte de calor do processo oxi-combustível. Isto leva à saturação térmica e à distorção inevitável, especialmente quando os cortes estão bem encaixados.