
Número Browse:126 Autor:editor do site Publicar Time: 2026-08-21 Origem:alimentado


A baixa qualidade das bordas nas operações de processamento térmico acarreta custos operacionais ocultos que corroem rapidamente as margens de lucro. Quando os operadores produzem cortes com escória pesada, goivagem severa ou bordas superiores arredondadas, eles forçam os departamentos posteriores a operações secundárias obrigatórias. Retificação, fresamento e retrabalho extenso tornam-se etapas necessárias antes mesmo de a soldagem ou montagem final começar. Essas ações corretivas consomem horas de trabalho valiosas e esgotam rapidamente os consumíveis abrasivos.
A qualidade inconsistente das arestas raramente é uma falha de variável única. Normalmente decorre de um desalinhamento distinto entre a condição do equipamento, as configurações dos parâmetros e a execução do operador. Uma máquina perfeitamente calibrada ainda produzirá bordas irregulares se os consumíveis estiverem gastos ou se as pressões do gás estiverem incorretas. Os operadores devem compreender como essas variáveis interagem para manter um fluxo de oxigênio estável e de alta velocidade.
Precisamos de uma estrutura sistemática para diagnosticar defeitos nas bordas e otimizar o processo de corte a gás . Ao se concentrarem na avaliação rigorosa dos equipamentos, no gerenciamento rigoroso dos consumíveis e no controle preciso dos parâmetros, os operadores podem alcançar consistentemente resultados próximos do formato final. Essa abordagem elimina retrabalho desnecessário e agiliza todo o fluxo de trabalho de fabricação.
Precisão dos consumíveis: A condição e o tamanho exato do bico de corte determinam a aerodinâmica do fluxo de oxigênio; Bicos incompatíveis ou desgastados são a principal causa de irregularidades no corte.
Sinergia de parâmetros: Alcançar uma borda livre de escória requer um equilíbrio rigoroso entre a intensidade da chama de pré-aquecimento, a pressão do oxigênio de corte e a velocidade de deslocamento em relação à espessura da placa.
A pureza do gás é importante: Mesmo uma queda de 1% na pureza do oxigênio pode diminuir a velocidade de corte em até 25% e aumentar significativamente a aderência da escória, impactando a esquadria geral da aresta.
Padronização em vez da intuição: a transição das suposições do operador para tabelas de corte documentadas e específicas do material reduz os riscos de implementação e garante qualidade repetível em todas as execuções de produção.
Os padrões da indústria definem um corte de alta qualidade através de métricas visuais e dimensionais específicas. Um corte superior apresenta uma borda superior perfeitamente quadrada com derretimento ou arredondamento mínimo. A face de corte em si deve permanecer lisa, exibindo linhas de arrasto quase verticais que indicam a velocidade de deslocamento e a pressão do gás ideais. Além disso, a borda inferior deve ser afiada e totalmente livre de escória tenaz ou acúmulo de escória. Atingir esses critérios garante que a peça esteja imediatamente pronta para as etapas subsequentes de fabricação, sem intervenção manual.
Os operadores presentes procuram indicadores específicos logo na mesa. Se uma peça exigir um martelo picador para remover a escória do fundo, os parâmetros de corte falharam. Um corte adequado permite que a escória caia naturalmente ou seja removida com a mão enluvada. A largura do corte deve permanecer uniforme desde a superfície superior até a inferior, indicando que a corrente de oxigênio manteve sua forma cilíndrica através de toda a espessura da placa.
A natureza térmica do processo cria inerentemente uma Zona Afetada pelo Calor (ZTA) ao longo da aresta de corte. Chamas de pré-aquecimento excessivas ou velocidades de deslocamento desnecessariamente lentas bombeiam o excesso de calor para o material de base. Este excesso de entrada térmica amplia significativamente a ZTA. Uma ZTA mais ampla pode alterar a microestrutura localizada do aço, criando bordas endurecidas que complicam as operações posteriores de soldagem, perfuração ou usinagem. O controle da entrada de calor é obrigatório para manter a integridade estrutural do metal original.
Ao cortar aços com alto teor de carbono ou ligas, a taxa de resfriamento após o corte determina a dureza da aresta. Se os operadores operarem a tocha muito lentamente, eles saturarão a placa com calor. O resfriamento rápido subsequente da placa fria circundante atua como uma têmpera, endurecendo a borda. Isso exige que os maquinistas posteriores reduzam suas taxas de avanço ou correm o risco de quebrar as ferramentas de metal duro. As velocidades de deslocamento adequadas minimizam essa saturação térmica.
A qualidade marginal funciona como uma métrica financeira direta no chão de fábrica. Considere as economias teóricas de custos alcançadas pela eliminação completa da retificação pós-corte. Quando os operadores produzem bordas quadradas e limpas diretamente da mesa, eles evitam horas de trabalho manual e economizam em discos de desbaste. Posicionar o corte térmico otimizado como o principal impulsionador da melhoria da margem muda a forma como os operadores abordam suas rotinas diárias de configuração.
Cada minuto gasto retificando uma borda chanfrada de volta ao quadrado é um minuto perdido na baia de soldagem. As oficinas de fabricação muitas vezes subestimam a carga de trabalho do retrabalho. Ao monitorar as horas gastas na limpeza secundária, a gerência pode facilmente justificar o tempo gasto no treinamento dos operadores na configuração adequada da tocha e no controle de parâmetros. A qualidade na cabeça da tocha é igual à lucratividade na doca de embarque.
A seleção de equipamentos constitui a base da qualidade da borda. As tochas manuais oferecem flexibilidade para reparos em campo, enquanto as tochas mecanizadas retas proporcionam a estabilidade rígida necessária para configurações automatizadas. Tochas mecanizadas para serviço pesado atendem às demandas de produção contínua e chapas mais espessas. Os operadores devem avaliar os mecanismos de mistura de gases dentro destas ferramentas. Os designs tip-mix misturam os gases diretamente no consumível, oferecendo resistência superior ao retorno de chama. Os projetos de mistura de tocha misturam gases mais acima no cano, o que pode afetar a estabilidade da chama sob cargas de pressão variadas.
A escolha da correta tocha de corte garante o fornecimento confiável de gás à peça de trabalho. Uma tocha com vazamentos internos ou superfícies de assentamento danificadas nunca produzirá um corte limpo, independentemente da habilidade do operador. O teste regular de pressão do corpo da tocha é uma tarefa de manutenção inegociável. Se as válvulas parecerem soltas ou o fluxo de gás aumentar, a tocha precisará ser reconstruída ou substituída imediatamente.
A engenharia por trás do consumível influencia diretamente a dinâmica dos fluidos do fluxo de oxigênio. Os bicos padrão apresentam furo reto, adequado para trabalhos de uso geral em materiais mais finos. Bicos divergentes, entretanto, utilizam uma geometria interna em expansão. Este projeto permite que o oxigênio de corte atinja velocidades supersônicas enquanto mantém um jato compacto e coeso. Projetos divergentes de alta velocidade são essenciais para obter faces lisas em chapas mais espessas.
A dinâmica dos fluidos do jato supersônico de oxigênio que sai do consumível é altamente sensível à geometria interna. Se o furo interno estiver arranhado ou danificado, ondas de choque se formarão no fluxo de gás. Essas ondas de choque levam à divergência prematura dos jatos e à turbulência severa. Um jato turbulento cria um corte mais largo e áspero e aumenta a probabilidade de cortes severos na face.
O bocal deve contrair e acelerar o fluxo de oxigênio para manter um jato perfeitamente cilíndrico. Esta forma coesa é necessária para cortar um corte estreito e paralelo em toda a espessura do aço. Qualquer obstrução, mesmo respingos microscópicos, interrompe esse fluxo laminar. Os operadores devem tratar esses consumíveis como instrumentos de precisão e não como ferramentas rombas.
Combinar o tamanho do orifício com a espessura específica do material é um requisito rigoroso. Os operadores muitas vezes cometem o erro de instalar um bico de corte superdimensionado em uma tentativa equivocada de cortar mais rápido. Na verdade, essa prática degrada a esquadria da borda, cria derretimento excessivo da borda superior e desperdiça oxigênio caro. Uma estrutura de decisão adequada depende estritamente das tabelas de corte do fabricante, garantindo que o diâmetro do orifício forneça o volume exato de oxigênio necessário para oxidar eficientemente a espessura específica da placa.
Usar uma ponta subdimensionada é igualmente problemático. Ele priva o corte de oxigênio, resultando em penetração incompleta e em um pesado rastro de escória. Os operadores devem verificar a espessura da placa com calibradores e selecionar o tamanho da ponta correspondente na tabela. A adivinhação não tem lugar em um ambiente de fabricação profissional.
O orifício central de oxigênio de corte deve permanecer perfeitamente concêntrico com as portas de chama de pré-aquecimento circundantes. Pequenos desalinhamentos estruturais ou defeitos de fabricação no consumível causam variações direcionais na qualidade da borda. Se as chamas de pré-aquecimento forem assimétricas, a borda de corte parecerá impecável ao se deslocar em uma direção, mas apresentará sulcos ou escórias graves quando o caminho de corte mudar de ângulo.
A fabricação precisa do consumível garante distribuição uniforme de calor, independentemente da direção de deslocamento. Quando os operadores instalam uma nova ponta, devem acender a chama de pré-aquecimento e inspecionar visualmente os comprimentos do cone. Se um lado do anel de pré-aquecimento for visivelmente mais longo ou mais curto que o resto, a ponta está com defeito e causará chanfro direcional.
O estabelecimento de critérios rigorosos para a substituição de consumíveis evita a degradação gradual da qualidade. O acúmulo de respingos na face, o orifício central em forma de sino ou arranhões internos microscópicos interrompem imediatamente o fluxo laminar de gás. Os operadores devem inspecionar os consumíveis diariamente. Quando o fluxo de oxigênio perder sua forma cilíndrica ou as chamas de pré-aquecimento se tornarem irregulares, o consumível deverá ser substituído.
Fazer com que as peças desgastadas ultrapassem sua vida útil sempre resulta em retrabalho caro que supera o custo de uma ponta nova. Um teste visual simples envolve ligar o oxigênio de corte sem a chama de pré-aquecimento. O fluxo de oxigênio deve aparecer como um cilindro reto e compacto. Se se espalhar ou respingar, a ponta está comprometida.
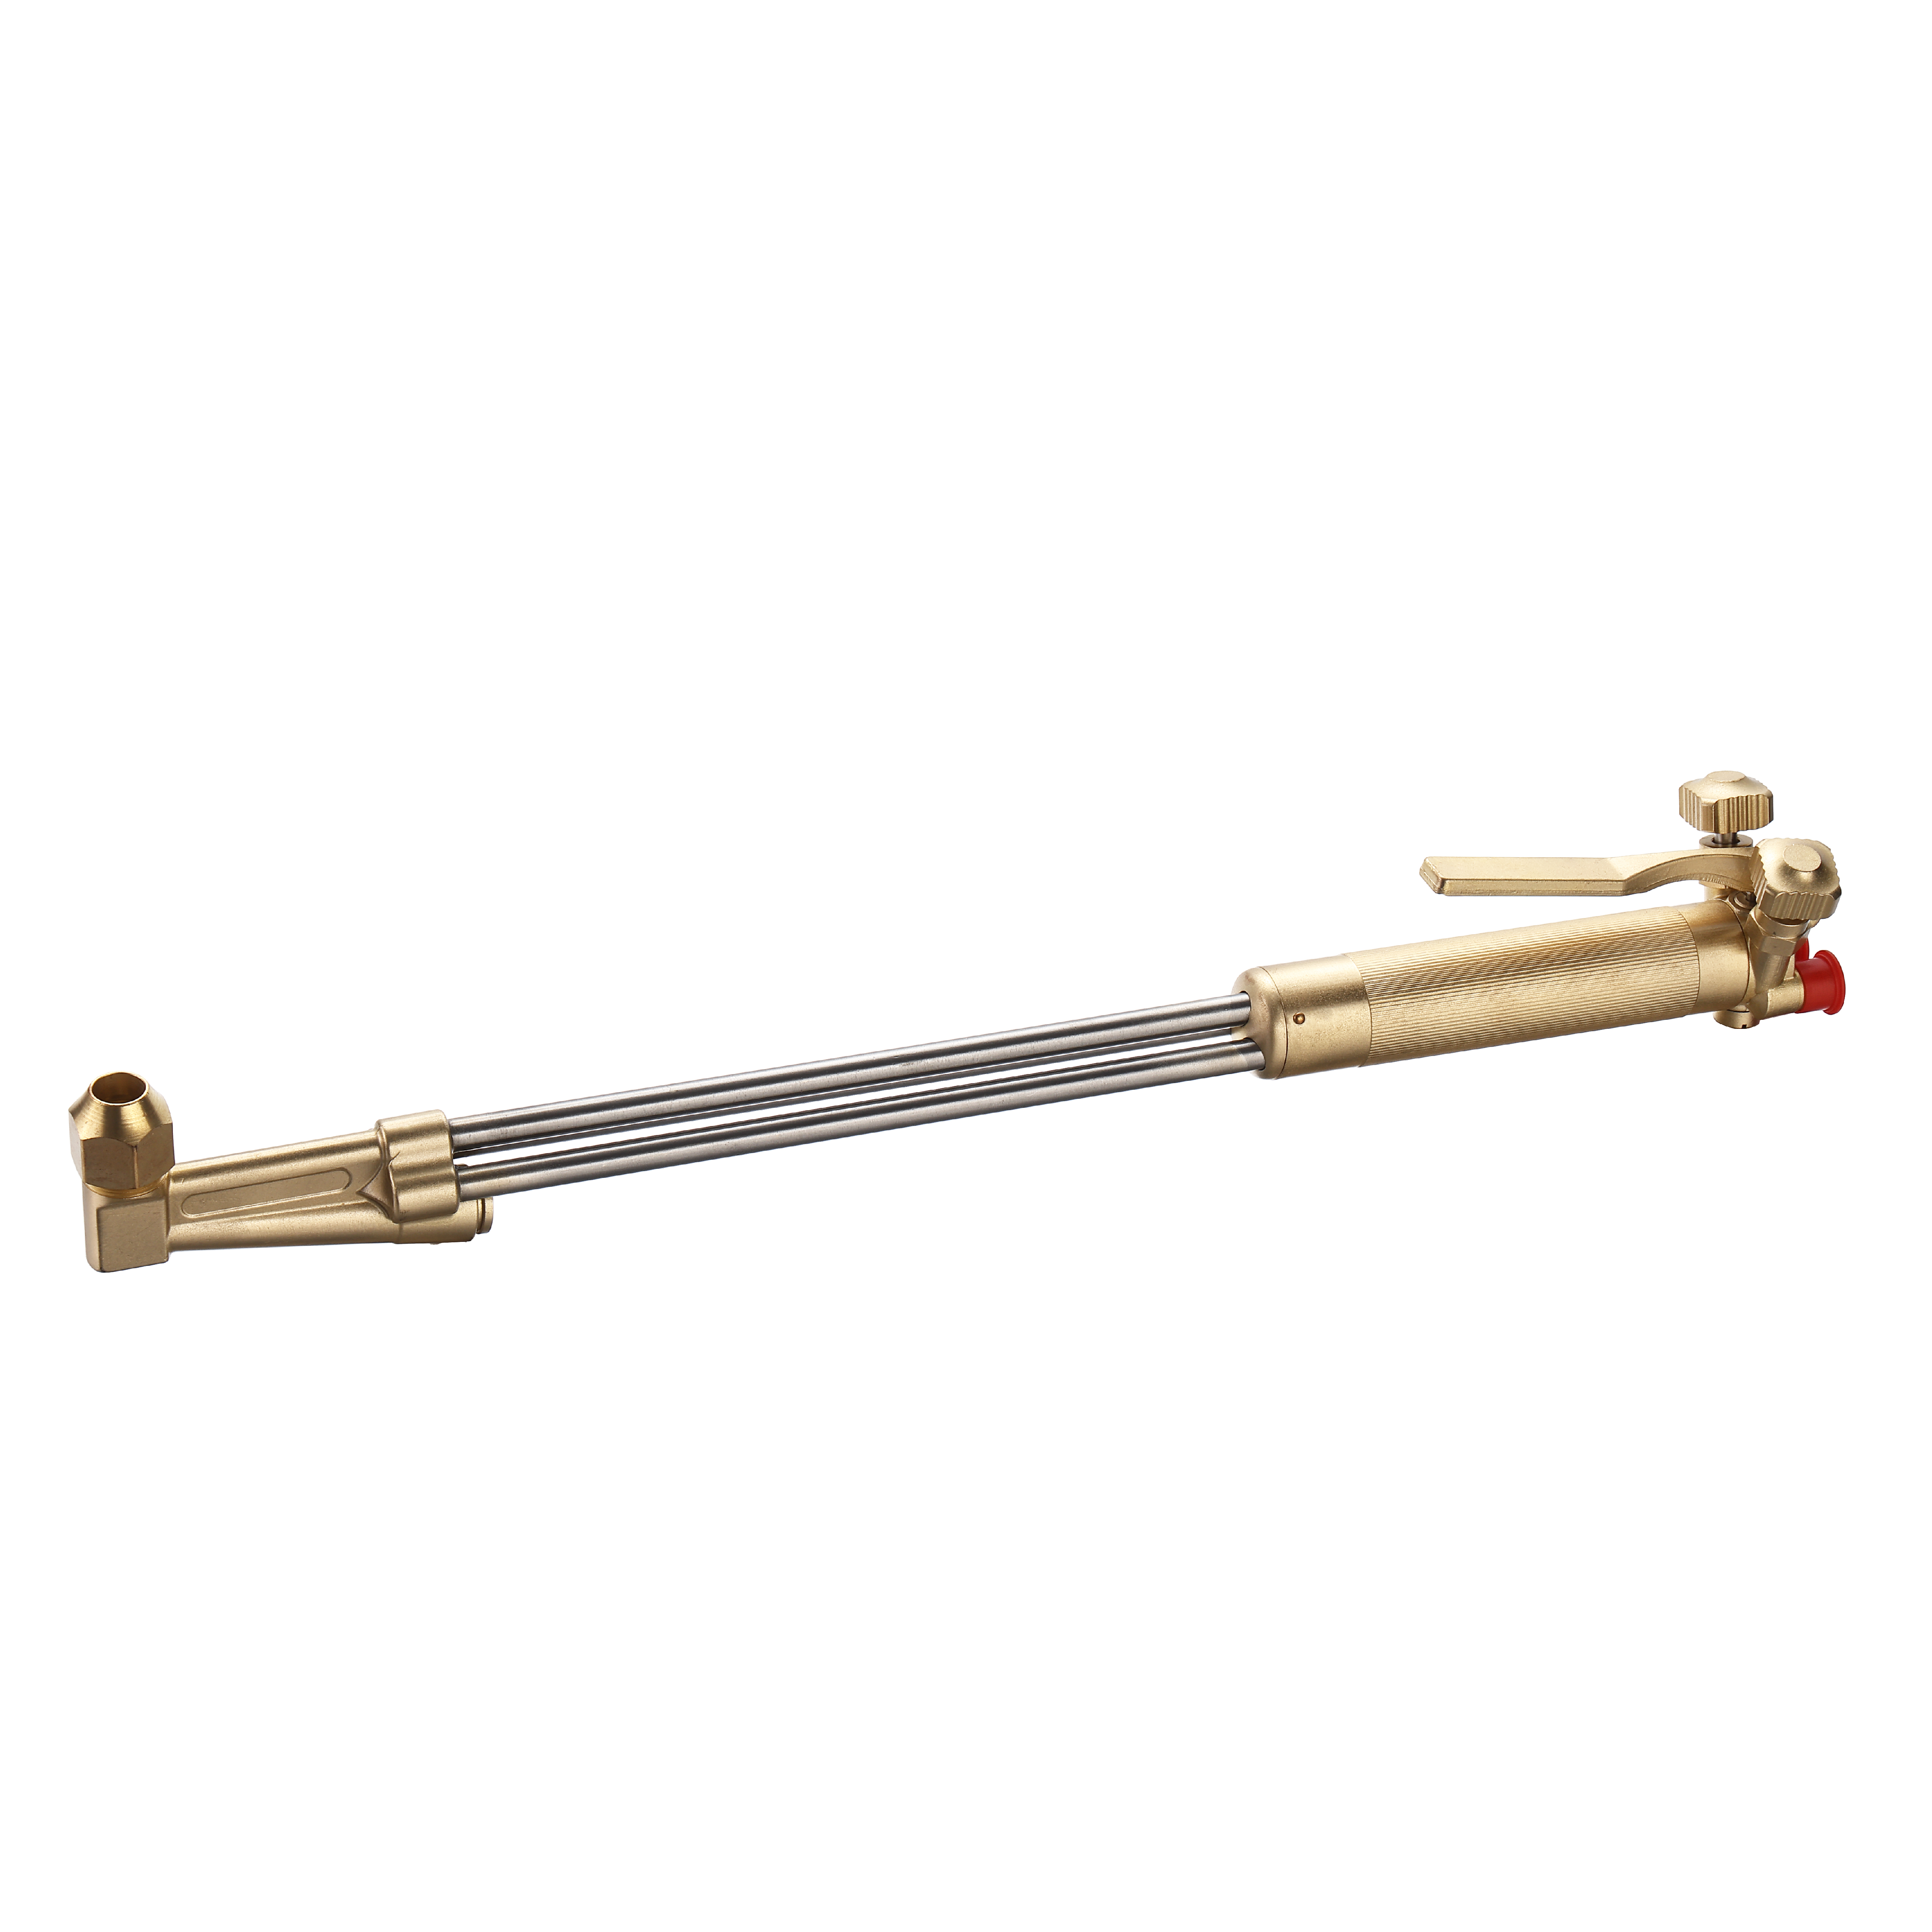
Alcançar um corte limpo requer equilibrar a proporção de oxigênio/gás combustível de pré-aquecimento com a pressão de oxigênio de corte. A chama de pré-aquecimento deve levar o aço exatamente à temperatura de ignição sem derreter excessivamente a superfície superior. Uma vez iniciado o corte, a dinâmica dos fluidos do fluxo de oxigênio de corte assume o controle. Muita pressão causa turbulência severa, resultando em sulcos profundos ao longo da face cortada.
Por outro lado, pouca pressão não consegue limpar a escória fundida do corte, deixando uma solda sólida de escória ao longo da borda inferior. Os operadores devem definir pressões com o gás fluindo (pressão dinâmica), não estática. A leitura da pressão estática cairá significativamente quando a válvula da tocha abrir, causando um corte subpressurizado.
A velocidade de deslocamento determina o ângulo das linhas de arrasto na face cortada. Cortar muito rápido causa linhas de arrasto, faíscas desviadas para cima e penetração potencialmente incompleta. O fluxo de oxigênio simplesmente não consegue acompanhar o movimento da máquina. Cortar muito devagar resulta em entrada excessiva de calor. Isso causa forte derretimento da borda superior, cortes incomumente largos e escória inferior tenaz que requer moagem pesada para ser removida.
Os operadores devem calibrar a velocidade observando o rastro de faísca saindo da parte inferior da placa. As faíscas devem cair diretamente ou seguir ligeiramente (cerca de 10 a 15 graus) atrás da direção de deslocamento. Se as faíscas dispararem para a frente, a velocidade é muito lenta. Se eles seguirem com força, a velocidade é muito alta.
Manter uma distância consistente entre o consumível e a peça de trabalho é obrigatório para a esquadria da borda. Se a distância de afastamento flutuar, o foco de pré-aquecimento muda, alterando dinamicamente a largura do corte. Em configurações mecanizadas, sistemas capacitivos ou de controle de altura de tensão são necessidades absolutas. Esses sistemas ajustam ativamente a altura sobre placas empenadas, evitando o chanfro das bordas e garantindo que o fluxo de oxigênio permaneça perfeitamente perpendicular à superfície do material durante todo o programa.
Para operações manuais, os operadores devem usar rodas-guia ou molas distanciadoras para manter uma altura constante. O corte à mão livre sem guia quase garante uma borda ondulada e chanfrada. Os cones internos da chama de pré-aquecimento devem ficar logo acima da superfície da placa, normalmente de 1/8 a 3/8 de polegada, dependendo do gás combustível usado.
Operar múltiplas tochas simultaneamente introduz dinâmicas de fluxo complexas. Quedas de pressão em um coletor compartilhado podem facilmente privar estações individuais de oxigênio ou gás combustível. Quando uma estação perfura, a queda repentina de pressão pode extinguir ou alterar as chamas nas estações adjacentes. A regulação de pressão localizada em cada estação é necessária para manter taxas de fluxo consistentes.
Os operadores devem equilibrar o sistema dinamicamente para garantir que cada estação produza qualidade de borda idêntica em todo o pórtico. Isto requer definir as pressões enquanto todas as tochas fluem simultaneamente. Deixar de considerar as quedas de pressão múltiplas resulta na produção de escória pesada nas tochas externas, enquanto as tochas internas cortam de forma limpa.
A escolha do gás combustível influencia significativamente os tempos de pré-aquecimento e as características das bordas. O acetileno fornece a temperatura de chama mais alta e o pré-aquecimento mais rápido, resultando em uma ZTA estreita. No entanto, isso acarreta custos mais elevados e regulamentações de segurança rígidas em relação à pressão da linha. O propano e o gás natural oferecem temperaturas de chama mais baixas e zonas de pré-aquecimento mais amplas. Embora tenham tempos de perfuração mais lentos, muitas vezes produzem uma borda superior mais limpa em seções mais grossas porque são menos propensas a derreter o canto superior do corte.
O propileno fica entre o acetileno e o propano em termos de produção de calor. Oferece perfuração mais rápida que o propano, mas é mais seguro para canalizar em pressões mais altas que o acetileno. O gás específico escolhido determina o tipo de consumível necessário. Os operadores não podem misturar e combinar dicas; uma ponta de acetileno usada com propano irá matar a chama e estourar continuamente.
Os operadores devem enquadrar a decisão sobre o gás combustível em torno do seu ambiente de produção específico. Combustíveis alternativos como o propano podem reduzir os custos diretos do gás por cilindro, mas podem aumentar os tempos gerais do ciclo devido a rotinas de perfuração mais longas. Além disso, gases diferentes exigem designs de consumíveis totalmente diferentes, como pontas de duas peças para propano e pontas de uma peça para acetileno.
O gás mais barato nem sempre produz o menor custo por corte quando se considera a mão de obra e o tempo de ciclo. Uma loja que processa milhares de atalhos diariamente pode se beneficiar da rápida perfuração do acetileno. Um estaleiro que faça cortes longos e contínuos em chapas grossas pode achar o Propano mais econômico e capaz de produzir uma borda superior mais nítida.
O oxigênio de alta pureza é a força vital do processo de oxidação térmica. A reação química exotérmica depende de uma pureza de oxigênio de 99,5% ou superior. As impurezas atuam como isolantes térmicos, degradando drasticamente a face cortada e diminuindo a velocidade da reação. Mesmo uma pequena queda na pureza força o operador a desacelerar a máquina para manter o corte.
Além disso, umidade, partículas ou resíduos de óleo dentro das mangueiras e coletores de distribuição contaminam o fluxo de gás. Essa contaminação leva a queimas inconsistentes, estalos frequentes e depósitos de microescória ao longo de toda a borda de corte. As instalações que utilizam tanques de oxigênio a granel devem garantir que seus vaporizadores e filtros de linha sejam mantidos para evitar o transporte de umidade para as linhas da oficina.
Os operadores precisam de uma estrutura clara para identificar e resolver rapidamente defeitos nas bordas. Confiar em indicadores visuais permite ajustes rápidos de parâmetros antes que uma placa inteira seja descartada. A matriz a seguir descreve os problemas mais comuns e suas causas básicas.
Defeito de borda | Causa Raiz Primária | Ação Corretiva |
|---|---|---|
Derretimento da borda superior ou arredondamento severo | Chama de pré-aquecimento excessiva ou distância de isolamento muito próxima. | Reduza a relação oxigênio/combustível de pré-aquecimento; aumentar a altura da tocha. |
Arranhões profundos na face cortada | Pressão de oxigênio de corte muito alta ou furo interno danificado. | Menor pressão de oxigênio; substitua imediatamente os consumíveis gastos. |
Escória de fundo dura e difícil de remover | Velocidade de deslocamento muito rápida ou pressão de oxigênio muito baixa. | Diminuir a velocidade de deslocamento da máquina; verifique a pressão da linha de oxigênio. |
Biselamento inconsistente ao longo do corte | Tocha não perpendicular ou orifício central desalinhado. | Alinhe a tocha ao prato; verifique a concentricidade dos consumíveis. |
Rosto de corte ondulado com linhas de arrasto irregulares | Vibração da máquina ou pressão flutuante de fornecimento de gás. | Inspecione os trilhos do pórtico em busca de detritos; reconstruir reguladores de gás. |
Confiar no conhecimento não documentado introduz uma enorme variabilidade no processo de produção. Quando cada operador define as pressões com base na preferência pessoal, a qualidade da borda varia enormemente de um turno para outro. As instalações devem defender a implementação de Procedimentos Operacionais Padrão (SOPs) rigorosos. Esses POPs devem ser baseados diretamente nas tabelas de corte do fabricante, detalhando pressões, velocidades e tamanhos de consumíveis exatos para cada classe e espessura de material processado no piso.
Os programas de treinamento devem se concentrar no “porquê” por trás dos parâmetros, e não apenas no “como”. Quando um operador entende a dinâmica dos fluidos e a entrada térmica, ele faz ajustes inteligentes em vez de suposições aleatórias. Publique as tabelas de corte diretamente no console da máquina para eliminar a desculpa de não saber as configurações corretas.
Um cronograma de manutenção preventiva para todo o sistema de entrega é vital para uma qualidade sustentada da borda. Os operadores devem limpar e inspecionar regularmente todas as superfícies de assentamento e anéis de vedação para evitar microvazamentos que alterem as proporções de gás. A verificação da precisão do regulador de gás garante a estabilidade do fluxo sob cargas pesadas de produção.
Inspecione e limpe semanalmente as superfícies de assentamento da cabeça da tocha usando alargadores aprovados.
Teste mensalmente todas as conexões de mangueira e acessórios do coletor com uma solução certificada de detecção de vazamento.
Teste as válvulas de retenção e os supressores de flashback quanto ao acúmulo interno de carbono a cada seis meses.
Verifique anualmente as pressões de fluxo dinâmico na cabeça da tocha usando um medidor de fluxo em linha.
As restrições nos dispositivos de segurança causam quedas de pressão localizadas que degradam gravemente a consistência do corte e induzem a goivagem da face. Um regulador que aumenta ou diminui a pressão sob carga arruinará um corte no meio da placa. A manutenção não é opcional; é um componente essencial da qualidade da borda.
A qualidade superior da borda não é alcançada através de reparos secundários caros, mas através do controle preciso da dinâmica de fluidos, manutenção do sistema e entrada térmica na cabeça da tocha. Os operadores que dominam a relação entre pressão do gás, velocidade de deslocamento e condição dos consumíveis produzirão consistentemente peças que contornam totalmente a estação de retificação. Esta abordagem proativa protege as margens de lucro e acelera a fabricação downstream.
Os operadores que priorizam a qualidade de ponta devem primeiro auditar suas linhas de distribuição de gás e seu programa de consumíveis. Garantir o uso de OEM ou consumíveis de alta qualidade é muito mais eficaz do que tentar compensar peças desgastadas com pressões de gás mais altas. Corrija a base do processo antes de investir em sistemas mecanizados totalmente novos ou em atualizações de software.
Para implementar essas melhorias imediatamente, siga estas próximas etapas:
Realize uma análise completa de sucata para identificar os defeitos de borda mais frequentes no chão de fábrica.
Calibre todos os reguladores de gás e teste as linhas de distribuição quanto a umidade ou contaminação por partículas.
Padronize o processo de seleção de consumíveis, obrigando o uso de tabelas de corte do fabricante.
Execute cortes de teste padronizados em material de sucata para estabelecer uma linha de base para esquadria e suavidade aceitáveis da borda antes de iniciar a produção.
R: A escória excessiva é causada principalmente por velocidades de deslocamento incorretas ou pressão de oxigênio de corte inadequada. Cortar muito lentamente permite que o excesso de calor derreta as paredes do corte, criando escória pesada. Pressão de oxigênio insuficiente não consegue soprar o material fundido para fora da borda inferior.
R: Ele deve ser substituído assim que aparecerem defeitos visuais no fluxo de oxigênio ou as chamas de pré-aquecimento se tornarem assimétricas. As inspeções de rotina devem ocorrer diariamente. Boca em forma de sino, arranhões internos ou forte acúmulo de respingos exigem a substituição imediata para evitar arranhões nas bordas.
R: Sim, significativamente. O processo depende de oxidação rápida. Mesmo uma queda de 1% na pureza do oxigênio abaixo de 99,5% pode reduzir as velocidades de corte em até 25% e aumentar a quantidade de escória dura aderida à borda inferior.
R: A distância ideal varia de acordo com a espessura do material e o tamanho do consumível, mas geralmente, os cones internos da chama de pré-aquecimento devem ficar logo acima da superfície da placa (normalmente de 1/8 a 3/8 de polegada). O afastamento consistente evita o derretimento da borda superior e o chanfro do corte.
A: A velocidade de deslocamento controla as linhas de arrasto na face cortada. A velocidade ideal produz linhas de arrasto quase verticais. Muito rápido cria linhas de fuga e cortes incompletos, enquanto muito lento causa goivagem profunda, cortes largos e entrada excessiva de calor no material de base.
R: O chanfro geralmente ocorre quando a tocha não está perfeitamente perpendicular à placa ou quando o bico de corte está danificado. Um furo interno desgastado ou um orifício central desalinhado fará com que o jato de oxigênio se desvie, criando uma face de corte angular.