
Número Browse:0 Autor:editor do site Publicar Time: 2026-09-29 Origem:alimentado


Imagine passar meio turno instalando um cordão de aparência impecável em uma junta de tubo 6G de alta pressão, apenas para o inspetor de testes não destrutivos (NDT) sinalizar que há rachaduras no cordão inferior na manhã seguinte. Cansado de testes de raios X que falharam e da rotina interminável e suja de retrabalho? Você certamente não é o único que enfrenta isso.
Na fabricação estrutural e de vasos de pressão, a umidade ambiente destrói as hastes com baixo teor de hidrogênio de forma incrivelmente rápida. Mesmo algumas horas expostas a uma manhã úmida podem comprometer a integridade química do fluxo. Felizmente, um secador de vareta de solda de tamanho adequado atua como sua principal linha de defesa contra a contaminação atmosférica. Ele evita defeitos estruturais dispendiosos muito antes mesmo de você iniciar um arco.
No entanto, comprar o equipamento certo exige mais do que apenas pegar uma caixa de metal que esquenta. Você deve combinar cuidadosamente as capacidades térmicas e de retenção da unidade com a taxa de queima diária específica de sua tripulação. Neste guia abrangente, você aprenderá exatamente quais especificações são necessárias para manter seus consumíveis nas melhores condições e suas soldas estritamente de acordo com o código.
A umidade é o inimigo: mesmo uma breve janela de exposição atmosférica pode arruinar eletrodos com baixo teor de hidrogênio (como o E7018), levando a defeitos estruturais de solda dispendiosos.
Armazenamento vs. Redsecagem: Você precisa de faixas de temperatura totalmente diferentes, dependendo se você está simplesmente mantendo a secura de fábrica (manutenção/armazenamento) ou restaurando agressivamente as hastes comprometidas pela umidade (resecagem/resecagem).
A capacidade é importante: A escolha entre uma unidade pequena e móvel (10-20 libras) e um enorme forno estacionário (mais de 400 libras) depende inteiramente do tamanho da sua equipe, da localização do local de trabalho e do consumo diário de consumíveis.
A conformidade é crucial: seguir os padrões AWS e ASME para gerenciamento de consumíveis não é negociável para aplicações em aço estrutural e vasos de pressão.
Compreender exatamente como os eletrodos se degradam não é apenas teoria – é uma realidade operacional crítica para qualquer fábrica ou equipamento móvel. Um forno de vareta dedicado é absolutamente fundamental para manter a integridade metalúrgica da poça de fusão.
O revestimento de fluxo em eletrodos de soldagem por arco metálico blindado (SMAW) é altamente higroscópico. Ele suga ativamente a umidade do ar como uma esponja. Quando um eletrodo contaminado com umidade é consumido, o calor intenso do arco de soldagem quebra violentamente as moléculas de água presas (H₂O) em hidrogênio e oxigênio.
Consequentemente, o gás hidrogênio se dissolve diretamente no metal de solda fundido. À medida que a junta esfria e solidifica, o hidrogênio tenta forçar sua saída. Se ficar preso no metal em solidificação ou na zona afetada pelo calor (HAZ), criará uma enorme tensão interna. Este fenômeno leva ao craqueamento do cordão inferior, universalmente conhecido como craqueamento induzido por hidrogênio (HIC) ou craqueamento a frio. Além disso, o gás que escapa pode deixar vazios, resultando em porosidade severa. Ambos os defeitos destroem a resistência à tração da junta e garantem uma avaliação não destrutiva falhada.
A principal função do equipamento de secagem é criar um microambiente controlado que interrompa completamente a absorção de umidade. Ao manter uma temperatura ambiente elevada e contínua, a câmara evita a condensação e mantém o revestimento de fluxo travado no nível de umidade especificado de fábrica.
Investir no gerenciamento adequado de consumíveis está diretamente relacionado a enormes economias de custos operacionais. Quando os eletrodos são deixados expostos à atmosfera além de seus limites especificados, eles devem passar por um processo de re-cozimento demorado e que consome muita energia ou ser jogados no lixo. Mais importante ainda, o uso de hastes comprometidas leva a soldas defeituosas que exigem tediosas goivagem, retificação e soldagem por arco. Ao utilizar armazenamento térmico confiável, as instalações de fabricação minimizam o desperdício de consumíveis e reduzem drasticamente as horas de trabalho gastas em retrabalho.
Um ponto frequente de confusão que vejo no chão de fábrica é misturar retenção (armazenamento) e re-cozimento (resecagem). Esses dois processos exigem perfis térmicos muito diferentes e servem a propósitos totalmente diferentes. Selecionar a temperatura errada pode não conseguir remover a umidade profundamente incrustada ou destruir permanentemente o eletrodo.
Os fornos de retenção são projetados para um propósito altamente específico: manter as hastes novas e não contaminadas secas imediatamente após abrirem sua lata hermeticamente selada de fábrica.
Para eletrodos padrão com baixo teor de hidrogênio, a temperatura de retenção necessária normalmente varia de 120°C a 150°C (250°F a 300°F). A esta temperatura, o ar ambiente dentro da câmara permanece bem acima do ponto de orvalho. É crucial compreender que os fornos de retenção não possuem a capacidade térmica de queimar a umidade depois que a vareta fica encharcada. Por exemplo, se um soldador deixar um punhado de E7018s na porta traseira de um caminhão durante um turno úmido da manhã, jogá-los de volta em um forno a 250°F naquela tarde não os salvará.
Em contraste, quando os eletrodos tiverem sido expostos à atmosfera por mais tempo do que os códigos da indústria permitem, eles deverão ser rigorosamente recondicionados. Essas unidades de secagem operam em temperaturas significativamente mais altas, normalmente variando de 260°C a 425°C (500°F a 800°F), dependendo da composição exata do fluxo.
A secagem em alta temperatura literalmente ferve a umidade profundamente absorvida do fluxo, restaurando suas características de baixo teor de hidrogênio. No entanto, este processo deve ser executado com precisão. Assar varetas em temperaturas que excedam as recomendações do fabricante destruirá os ligantes químicos dentro do fluxo. Se esses ligantes falharem, o fluxo torna-se quebradiço, descama o fio central e torna o eletrodo completamente inútil.
Tipo de eletrodo | Exemplos de classificação | Temperatura de retenção/armazenamento | Temperatura de secagem/recozimento |
|---|---|---|---|
Baixo teor de hidrogênio (aço suave) | E7018, E7016, E8018 | 250°F - 300°F (120°C - 150°C) | 500°F - 800°F (260°C - 425°C) por 1-2 horas |
Aço inoxidável | E308L, E309L, E316L | 200°F - 250°F (95°C - 120°C) | 400°F - 600°F (205°C - 315°C) por 1-2 horas |
Celulósico | E6010, E6011 | NÃO GUARDE NO FORNO | NÃO SEQUE |
Advertência sobre hastes celulósicas: É imperativo lembrar que os eletrodos celulósicos dependem de um teor de umidade interna específico para gerar seu gás de proteção agressivo e características de penetração profunda. Cozinhá-los destrói a estabilidade do arco.
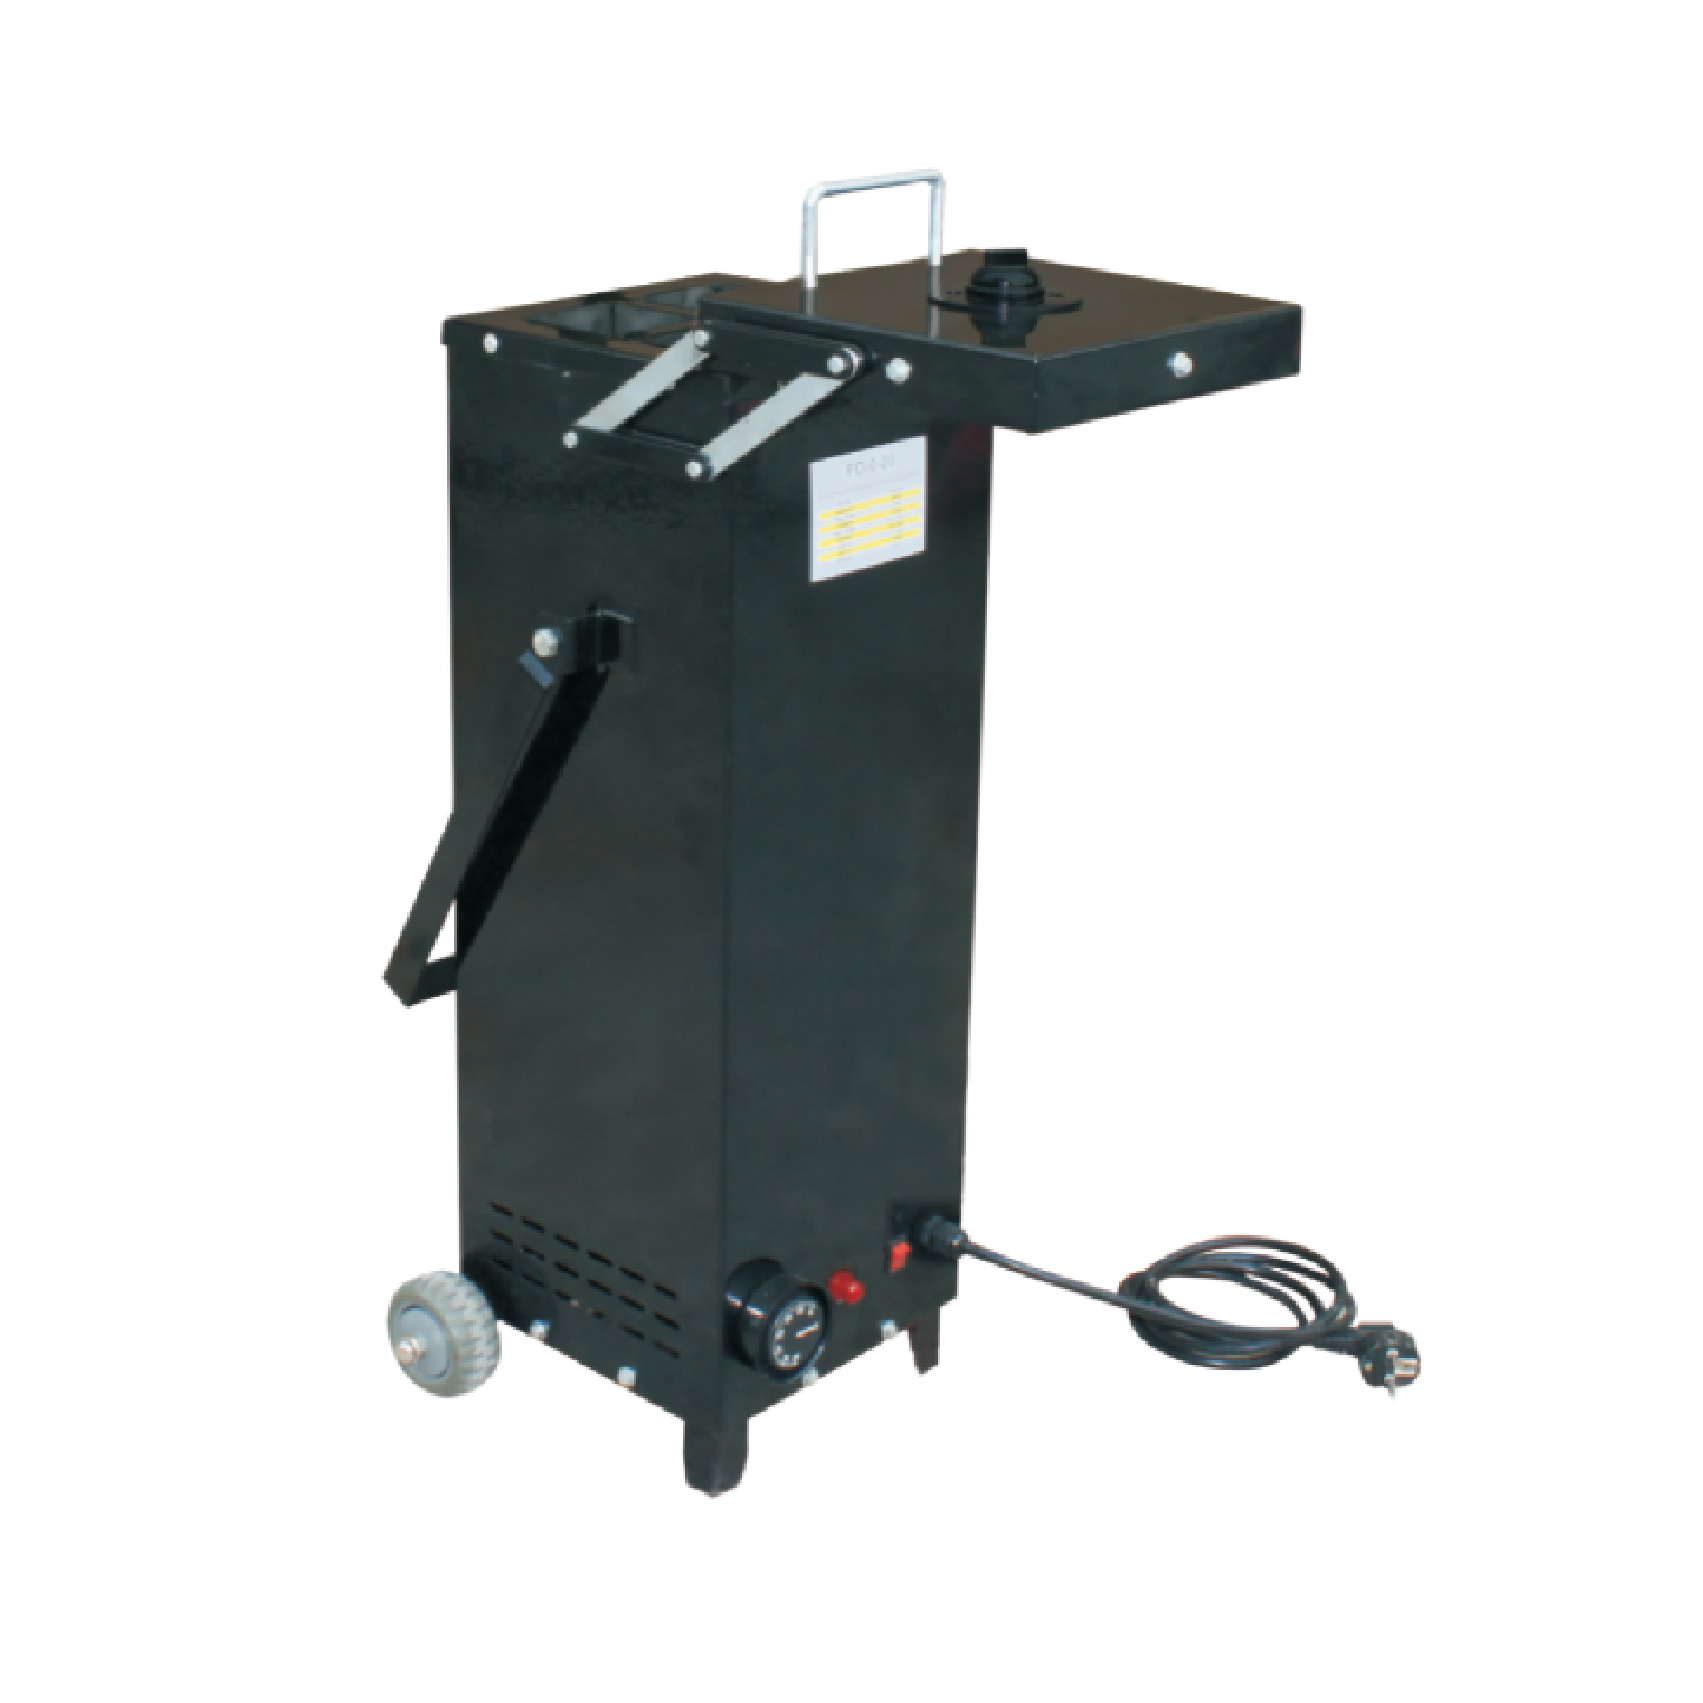
Do ponto de vista puramente logístico, a capacidade determina o seu fluxo de trabalho. A compra de uma unidade subdimensionada leva a gargalos frustrantes, pois os soldadores esperam por hastes novas, enquanto uma unidade superdimensionada desperdiça espaço e energia elétrica.
As unidades móveis são o carro-chefe absoluto das operações de campo. Projetado para suportar entre 10 e 20 libras (cerca de 5 a 10 kg) de eletrodos, um forno de eletrodo portátil é perfeito para equipes de tubulações, equipamentos de reparo móveis e ferreiros que aparafusam aço estrutural.
Sua característica definidora é a mobilidade robusta. Eles são leves, equipados com alças de transporte robustas e projetados para sobreviver às inevitáveis quedas e batidas do transporte no local de trabalho. Muitos desses modelos de campo apresentam recursos de alimentação dupla CA/CC, permitindo que os operadores os conectem diretamente à alimentação auxiliar de uma máquina de solda acionada por motor. Uma capacidade de 10 a 20 libras geralmente contém material consumível suficiente para sustentar um soldador durante um turno padrão sem exigir uma longa caminhada de volta ao berço central da ferramenta.
Para oficinas de fabricação de pequeno a médio porte, oficinas automotivas e escolas de treinamento vocacional, os modelos de bancada (com capacidade de 50 a 150 libras) oferecem o equilíbrio ideal. Eles são fixos, mas podem ser realocados com relativa facilidade se o layout da loja mudar. Uma unidade de tamanho médio suporta confortavelmente uma equipe de dois a quatro soldadores puxando hastes continuamente ao longo do dia.
A fabricação industrial pesada, a construção naval e os grandes fabricantes de aço estrutural exigem soluções de armazenamento a granel massivas. Fornos de grande capacidade são projetados para suportar de 400 a mais de 1.000 libras de eletrodos de soldagem. Essas unidades servem como acessórios permanentes no chão de fábrica. Devido ao seu tamanho e imenso peso carregado, essas unidades industriais são normalmente construídas com ranhuras para empilhadeiras na base para um posicionamento seguro.
Nos últimos anos, a indústria de fabricação assistiu a uma grande mudança em direção a uma garantia de qualidade e rastreabilidade digital mais rigorosas. À medida que as exigências da engenharia exigem aços de maior resistência – que são exponencialmente mais suscetíveis à fissuração por hidrogénio – a tolerância à má gestão dos consumíveis desapareceu completamente.
Estamos vendo uma tendência distinta em que grandes empreiteiros e órgãos de auditoria estão se afastando dos mostradores analógicos básicos. Hoje, as instalações industriais modernas exigem cada vez mais equipamentos com recursos integrados de registro de dados e controladores programáveis Proporcional-Integral-Derivativo (PID). Essa automação avançada permite que os gerentes de controle de qualidade obtenham gráficos históricos de temperatura, provando definitivamente aos auditores terceirizados que um lote específico de hastes foi mantido dentro dos parâmetros exatos do código 24 horas por dia, 7 dias por semana. Além disso, o mercado apresenta uma forte tendência para designs altamente isolados e energeticamente eficientes, que reduzem o consumo de energia e, ao mesmo tempo, mantêm o exterior fresco ao toque, melhorando drasticamente a segurança no chão de fábrica.
Em ambientes de soldagem profissional, especialmente aqueles que envolvem aço estrutural ou vasos de pressão, o gerenciamento térmico não é apenas uma prática recomendada – é uma lei rigorosa. A adesão aos padrões estabelecidos pela American Welding Society (AWS D1.1) e pela American Society of Mechanical Engineers (ASME Seção IX) é obrigatória.
Os códigos descrevem parâmetros altamente específicos para o manuseio de eletrodos com baixo teor de hidrogênio. Uma vez aberto um recipiente hermeticamente selado de E7018, as hastes devem ir imediatamente para um ambiente de retenção operando a uma temperatura mínima de 120°C (250°F).
Se uma haste for removida desse ambiente aquecido, um rigoroso “relógio de exposição” começa. Sob condições atmosféricas padrão, um eletrodo E7018 normalmente tem um tempo máximo de exposição permitido de apenas 4 horas. Em ambientes com alta umidade relativa, esta janela permitida diminui significativamente. Se o eletrodo não for consumido a tempo, ele deverá ser devolvido para um ciclo de re-cozimento documentado antes que possa tocar legalmente uma junta estrutural.
A conformidade é a base absoluta da garantia de qualidade. Em locais de trabalho comerciais, Inspetores de Soldagem Certificados (CWIs) terceirizados auditam rotineiramente suas práticas de armazenamento de eletrodos de soldagem . Eles verificarão se o equipamento está ligado, operando na temperatura correta e se os termômetros internos estão devidamente calibrados. A falha em manter o armazenamento em conformidade geralmente resulta na emissão de um Relatório de Não Conformidade (NCR) por um inspetor. Isso leva à interrupção da produção, à retificação obrigatória de todas as soldas realizadas com hastes não verificadas e a severas penalidades financeiras.
Ao avaliar equipamentos para sua instalação ou plataforma móvel, é fundamental considerar além da capacidade básica. Você deve avaliar os componentes de hardware que determinam a longevidade, a eficiência térmica e a capacidade de sobreviver em um ambiente industrial hostil da unidade.
O termostato é o cérebro da operação. Os termostatos analógicos utilizam uma tira bimetálica ou mecanismo de tubo capilar para regular o calor. Estes são altamente valorizados na sujeira e na lama. Por não possuírem microprocessadores sensíveis, os controles analógicos são altamente resistentes às vibrações intensas de um equipamento de soldagem a diesel e à poeira transportada pelo ar. No entanto, eles normalmente oferecem uma variação de temperatura mais ampla (±10°F a ±20°F).
Os controladores digitais, por outro lado, oferecem grande precisão. Um termostato digital usa um termopar para monitorar a temperatura interna e ajusta os elementos de aquecimento com precisão, geralmente mantendo o ambiente dentro de ± 2°F do ponto de ajuste. Este nível de precisão é praticamente obrigatório para a fabricação de vasos aeroespaciais, nucleares e de alta pressão.
A eficiência térmica determina quanta energia a unidade consome e quão seguro é para os operadores roçarem nela. Ao revisar as especificações, procure unidades isoladas com 1,5 a 2 polegadas de fibra de vidro de alta densidade ou lã mineral. Isso garante que mesmo quando o núcleo interno atinge 800°F, o revestimento externo permanece relativamente frio, evitando riscos graves de queimadura.
A arquitetura interna é um recurso frequentemente esquecido. Simplesmente despejar diferentes tipos de varetas de solda em uma única câmara aberta é uma prática terrível que leva à contaminação cruzada. As prateleiras internas permitem um fluxo de ar de convecção adequado, garantindo que as hastes no centro da pilha realmente atinjam a temperatura desejada. Especificamente, as divisórias internas são essenciais. Armazenar aço-carbono E7018 no mesmo espaço que as hastes de aço inoxidável 316L pode causar mistura acidental. Se um soldador pegar por engano a haste errada de uma pilha mista, a solda resultante sofrerá corrosão galvânica e, por fim, falhará.
Adquirir o hardware certo é apenas o primeiro passo. Para proteger verdadeiramente suas soldagens, sua equipe deve implementar procedimentos operacionais padrão (SOPs) rigorosos no piso. Mesmo a tecnologia mais avançada não consegue compensar o manuseio inadequado do soldador.
O gerenciamento de estoque é crítico. Os eletrodos de soldagem não têm vida útil infinita depois de retirados da embalagem original. Para mitigar a degradação, as instalações de fabricação devem implementar o método First-In, First-Out (FIFO). Os operadores devem separar fisicamente as varetas mais velhas das novas usando as divisórias internas do forno. Os soldadores devem ser explicitamente treinados para desenhar primeiro a partir da seção “mais antiga” designada, evitando um cenário em que as hastes mais antigas fiquem assando no fundo da pilha por meses.
Outro aspecto crucial é compreender os limites rígidos do processo de re-cozimento. O revestimento de fluxo químico contém ligantes de silicato específicos que prendem os minerais e ligas em pó ao núcleo do fio. Submeter a haste a temperaturas extremas de ressecamento estressa severamente esses ligantes químicos.
Os códigos da indústria geralmente estipulam que um eletrodo fortemente exposto só pode ser reaquecido no máximo uma ou duas vezes. Se cozidos repetidamente, os silicatos cristalizarão. O fluxo ficará quebradiço e lascará durante o manuseio. Portanto, é obrigatório monitorar seus ciclos de resecagem. Se as hastes excederem o limite de exposição atmosférica pela segunda vez, jogue-as fora. O custo de descartar alguns quilos de eletrodos comprometidos é infinitamente menor do que o custo de mão-de-obra para arrancar uma solda rachada.
A escolha do equipamento certo depende, em última análise, do seu consumo diário de consumíveis, do seu ambiente de trabalho e do rigor dos códigos que você está soldando. Você deve atender cuidadosamente aos seus requisitos específicos de temperatura, entendendo a grande diferença entre simplesmente segurar as hastes novas e refazer com força as comprometidas.
Investir em um forno de secagem de eletrodos dedicado protege a qualidade geral da solda, garante conformidade regulatória rigorosa e economiza tempo e dinheiro valiosos para o seu negócio, eliminando o retrabalho. Evite defeitos dispendiosos e mantenha a sua reputação profissional levando a sério o controlo da humidade.
Pronto para atualizar a garantia de qualidade da sua loja? Navegue hoje pelo catálogo completo de unidades estacionárias e portáteis na Starex Weld para encontrar a capacidade exata e as especificações térmicas necessárias para seu próximo grande projeto de fabricação.
Os eletrodos devem ser colocados em um ambiente de retenção imediatamente após a quebra do selo hermético de fábrica. O objetivo de uma unidade de retenção (funcionando entre 250°F e 300°F) é preventivo; em primeiro lugar, impede que o fluxo absorva a umidade ambiente. Se você deixar as hastes em uma bancada por vários dias, elas absorverão uma quantidade significativa de água atmosférica. Embora possam ser secos mais tarde, isso requer uma unidade especializada de re-cozimento em alta temperatura (funcionando de 500°F a 800°F). Uma unidade de retenção padrão não gera calor suficiente para evaporar a umidade profundamente absorvida. A prevenção é sempre mais eficiente e segura do que a restauração.
Sim, cozinhar demais é um erro operacional grave. Assar eletrodos em temperaturas superiores às especificações do fabricante, ou deixá-los em um ciclo de re-cozimento em alta temperatura por muitas horas, destruirá permanentemente a haste. O calor extremo quebra os ligantes químicos (silicatos de sódio ou potássio) dentro do fluxo. Quando isso acontece, o fluxo torna-se excessivamente seco e quebradiço, fazendo com que ele se descasque do núcleo do fio durante o manuseio ou durante a formação de um arco. Consulte sempre a folha de dados específica do fabricante do metal de adição para obter os limites exatos de temperatura.
Nem todos os metais de adição requerem armazenamento térmico; na verdade, alguns são arruinados por isso. Eletrodos celulósicos, como E6010 e E6011, são projetados com um fluxo à base de papel que requer explicitamente um teor de umidade específico (geralmente entre 3% e 7%) para funcionar. Essa umidade interna vaporiza durante a soldagem para criar o gás de proteção necessário e o arco forte e escavador característico dessas hastes. Colocar varetas celulósicas em um ambiente aquecido irá secá-las completamente, resultando em um arco fraco e instável e com pouca penetração. Além disso, o fio MIG sólido e os metais de adição TIG não revestidos não possuem revestimento de fluxo e, portanto, não absorvem umidade de uma forma que exija gerenciamento térmico.
Usar um eletrodoméstico para varetas de soldagem industriais é ineficaz e altamente perigoso. Os eletrodomésticos não possuem isolamento resistente, controladores PID de temperatura precisos e sistemas de ventilação específicos necessários para eliminar a umidade industrial de forma consistente e segura. Mais importante ainda, é um grave perigo para a saúde. O fluxo nos eletrodos de soldagem contém produtos químicos industriais complexos, pós metálicos e silicatos. O aquecimento desses materiais libera vapores e gases químicos que contaminarão o interior do aparelho. A cozedura de metais de adição industriais no mesmo ambiente utilizado para a preparação de alimentos representa um risco toxicológico direto para a saúde humana.