
Número Browse:0 Autor:editor do site Publicar Time: 2026-09-30 Origem:alimentado


Lutando contra uma placa de aço de meia polegada apenas para ficar com bordas irregulares e uma montanha de escória? Todos nós já estivemos lá no chão de fábrica. Uma ferramenta de baixa potência não cria apenas escória excessiva; ele consome suas horas faturáveis na área de moagem. Esteja você consertando uma estrutura enferrujada de caminhão ou fabricando suportes estruturais pesados, adequar seu equipamento à sua carga de trabalho diária é o passo fundamental para obter resultados profissionais e repetíveis.
Ao avaliar configurações de fabricação de metal, o cabeçote de corte é tão crítico quanto a própria fonte de energia. A classe de 60 A emergiu como uma linha de base altamente padronizada e confiável na indústria. Ele oferece um equilíbrio preciso entre potência térmica, precisão dimensional e portabilidade. Neste guia técnico, você aprenderá exatamente o que esse sistema pode suportar, como a geometria interna afeta a qualidade do corte e como determinar se é o investimento certo para suas necessidades específicas de fabricação.
Antes de mergulhar na mecânica interna, é útil compreender as capacidades básicas de um sistema padrão de 60 A. A tabela abaixo descreve as principais métricas operacionais e os benefícios práticos dessa arquitetura específica.
Recurso / Métrica | Capacidade padrão | Benefício prático |
|---|---|---|
Espessura de corte ideal | 1/2" a 5/8" (12-16mm) | Ideal para aço-carbono estrutural e fabricação padrão sem retificação excessiva pós-soldagem. |
Espessura de rescisão | Até 7/8" (22mm) | Permite cortes de demolição grosseiros em materiais mais espessos quando a precisão dimensional é secundária. |
Iniciando Tecnologia | Blowback não HF | Seguro para eletrônicos sensíveis, computadores de veículos modernos (ECUs) e sistemas CNC automatizados. |
Vida útil consumível | Alto (com ar seco) | O design eficiente do vórtice interno minimiza o desgaste do eletrodo de háfnio durante operação prolongada. |
Versatilidade | Moderado a Pesado | Preenche a lacuna entre o reparo de chapas finas e o corte de chapas industriais pesadas. |
Compreender a engenharia interna do seu equipamento ajuda a explicar por que ele funciona de forma consistente em ambientes exigentes. A indústria de fabricação adotou amplamente esse projeto específico por algumas razões operacionais críticas.
A arquitetura padrão de estilo europeu é conhecida por sua geometria interna durável e exterior ergonômico. Ao contrário dos designs mais antigos e mais volumosos, uma de alta qualidade tocha de plasma IPT 60 foi projetada especificamente para reduzir a fadiga do pulso do operador durante sessões de corte longas e cansativas. A alça é normalmente construída com polímeros resistentes ao calor e de alto impacto. Este material isola a mão do operador enquanto protege as conexões internas de latão e cobre telúrio contra danos térmicos extremos.
Baseado nesta base durável, o mecanismo de disparo incorpora uma trava de segurança confiável para evitar o início acidental do arco – uma necessidade absoluta ao manobrar em um chão de fábrica lotado e barulhento. Internamente, um distribuidor de gás de precisão garante que o ar comprimido flua uniformemente ao redor do eletrodo. Isso cria um vórtice compacto e giratório, que é fundamental para manter uma coluna de plasma estável e focada. Esta engenharia interna exata torna a unidade altamente resistente às falhas comuns observadas em alternativas genéricas, como copos de retenção derretidos ou eletrodos cronicamente desalinhados.
Talvez a vantagem tecnológica mais significativa deste sistema seja o seu mecanismo de partida por blowback de não alta frequência (não HF). Modelos mais antigos ou básicos geralmente dependem de tensão de alta frequência para saltar a lacuna entre o eletrodo e o bico para acender o arco piloto. Embora eficazes para criar uma faísca, as partidas de alta frequência geram interferência eletromagnética (EMI) severa. Esse ruído elétrico invisível pode facilmente fritar laptops próximos, dispositivos médicos sensíveis ou placas de controle digital de máquinas caras.
O início do blowback elimina completamente esse risco. Dentro da cabeça, o eletrodo é acionado por mola e fica diretamente apoiado no bico. Quando você puxa o gatilho, uma explosão de pressão de ar força o eletrodo para trás. Essa ruptura física atrai mecanicamente o arco elétrico sem a necessidade de faísca de alta tensão. Se você estiver operando uma tocha de corte a plasma perto de veículos modernos repletos de computadores complexos ou integrando-a a uma mesa de corte computadorizada, um design de blowback não será mais apenas um luxo. É um requisito operacional estrito.
A amperagem determina a capacidade térmica central do seu sistema. A 60 amperes, você entra no reino da fabricação média a pesada. A queda satisfatória de uma placa de aço de meia polegada perfeitamente cortada torna-se uma realidade diária. No entanto, a capacidade de corte varia significativamente dependendo das propriedades térmicas do metal a ser processado.
O aço-carbono serve como material de base para testar equipamentos de corte. Uma configuração padrão de 60A se destaca nesta categoria, geralmente apresentando um ciclo de trabalho de 60% na saída máxima. Os operadores podem obter consistentemente cortes limpos e altamente precisos em aço-carbono com espessura de 1/2 polegada a 5/8 polegada (12 mm a 16 mm). Um "corte limpo" significa que a borda resultante requer quase zero desbaste pós-soldagem. A escória – aquele metal derretido grudado na borda inferior – é facilmente removida com um toque rápido de um martelo de escória.
Quando levada ao seu limite máximo absoluto, esta configuração pode obter cortes de separação em aço-carbono de até 7/8 pol. (22 mm) em condições ideais. Um corte de separação é um processo lento e áspero que deixa uma borda irregular e um forte acúmulo de escória. Embora seja altamente útil para demolição ou demolição de máquinas antigas, não é adequado para a fabricação de peças que exijam montagem precisa.
O processamento de metais não ferrosos requer uma abordagem ligeiramente diferente. O alumínio e o aço inoxidável possuem condutividade térmica e pontos de fusão muito diferentes em comparação com o aço carbono. O alumínio dissipa o calor com uma rapidez incrível. Quando você corta uma placa diamantada de alumínio, a energia térmica é retirada da zona de corte muito mais rápido do que seria no aço-carbono.
Como esses metais dissipam o calor de forma tão eficiente, a espessura máxima de corte limpo é geralmente reduzida em cerca de 20% a 30%. Se você puder cortar de forma limpa o aço-carbono de 5/8 ", espere que seu limite de corte limpo no alumínio esteja próximo de 1/2" ou 3/8 "". Além disso, o corte desses materiais geralmente produz uma escória mais resistente e adesiva que requer uma roda mecânica para remover. Para combater isso, diminuir um pouco a velocidade de deslocamento garante que o arco penetre totalmente nessas ligas refletivas e dissipadoras de calor.
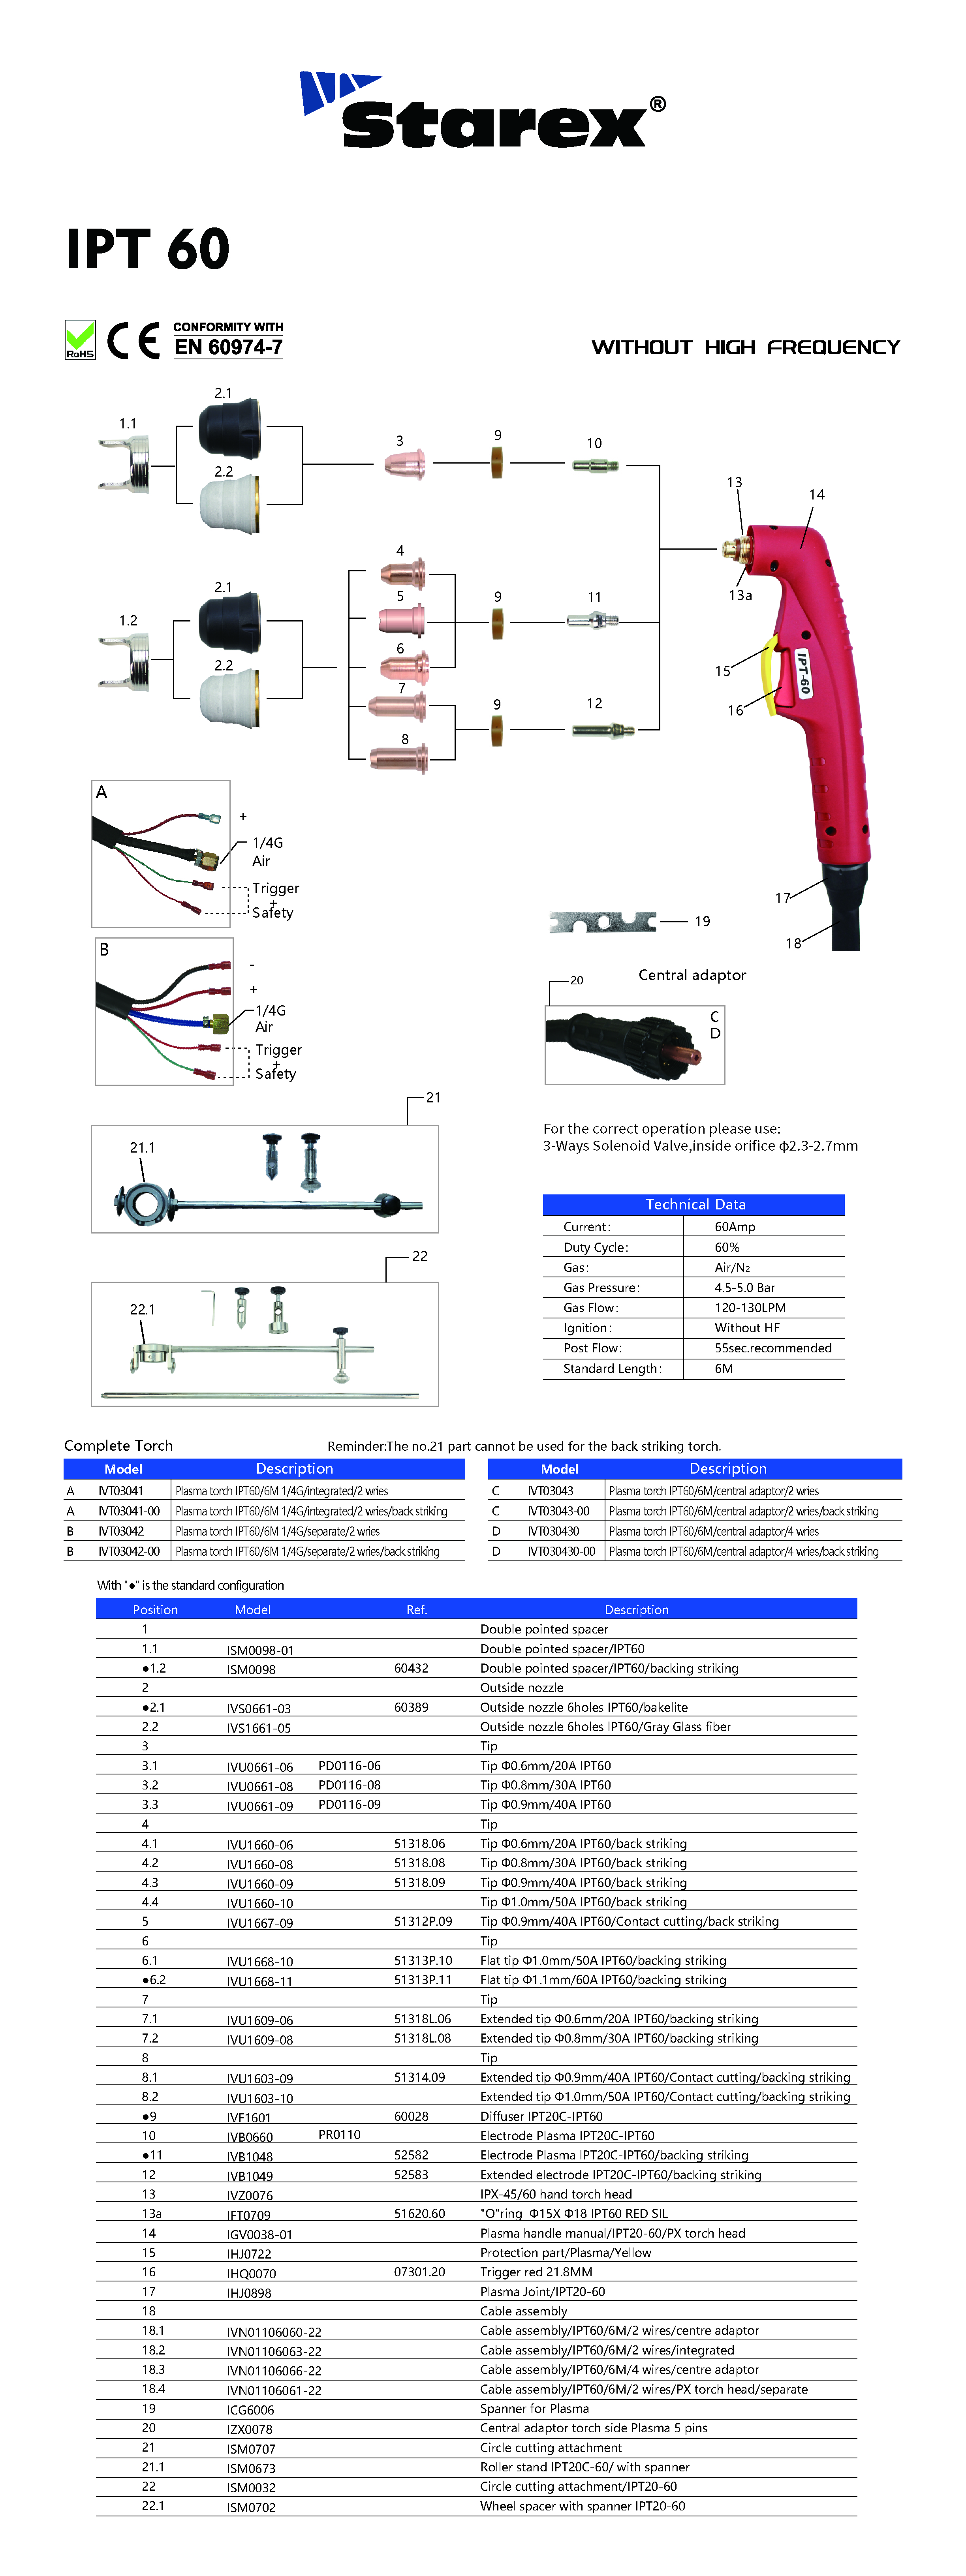
Olhando atentamente para as tendências recentes da indústria de fabricação de metal, há uma mudança distinta e massiva ocorrendo. Muitas lojas de pequeno e médio porte estão ativamente migrando de sistemas industriais trifásicos superdimensionados e que consomem muita energia e de configurações pesadas de oxi-combustível. Em vez disso, há uma padronização crescente em torno de unidades blowback compactas e de alta eficiência de 60 A. Esta tendência é em grande parte impulsionada pela explosão de mesas CNC acessíveis. Os fabricantes precisam de uma ferramenta que possa processar uma ampla variedade de materiais — desde painéis finos de carrocerias de automóveis até suportes estruturais grossos — sem exigir grandes atualizações de infraestrutura elétrica.
Em ambientes automotivos, os mecânicos encontram uma mistura selvagem de chapas metálicas enferrujadas, finas como papel, e componentes estruturais grossos do chassi. Um sistema de 60 A é altamente adaptável aqui. Ele pode ser reduzido para 30 amperes para cortar cuidadosamente pisos enferrujados, sem causar deformação excessiva por calor no metal fino circundante.
Por outro lado, quando você está rastejando sob uma plataforma para construir gaiolas de proteção personalizadas, modificar estruturas de caminhões ou fabricar suportes de suspensão para serviços pesados, acioná-la até 60 amperes fornece a penetração profunda necessária. É um recurso inestimável para cortar rapidamente parafusos de escapamento emperrados ou suportes de molas teimosamente enferrujados, economizando horas de trabalho frustrante.
Para oficinas de fabricação em geral, esta classe de amperagem é indiscutivelmente o principal carro-chefe. Construir reboques utilitários, consertar equipamentos agrícolas pesados ou fabricar suportes estruturais de vigas em I requer corte de aço que cai consistentemente na faixa de 3/8" a 5/8".
A tentativa de usar uma ferramenta de 40A de amperagem mais baixa para essas tarefas resulta em velocidades de deslocamento dolorosamente lentas. A saída de 60 A permite que os fabricantes mantenham um ritmo constante e altamente produtivo através de chapas grossas de aço. Isto garante que os prazos do projeto sejam cumpridos sem comprometer a integridade estrutural das bordas soldadas.
Para determinar se 60 amperes é o investimento financeiro correto, é necessário compará-lo com outras classes de amperagem comuns que atualmente dominam o chão de fábrica.
Uma unidade 40A é excelente para trabalhos de precisão em materiais finos. É a escolha certa para técnicos de HVAC que cortam dutos ou amadores que trabalham em intrincadas obras de arte em metal. No entanto, os operadores que compram uma máquina de 40A muitas vezes a superam de forma frustrante e rápida. Quando encarregado de cortar aço de 1/2 ", um arco de 40A deve se mover incrivelmente devagar. Esse ritmo lento transfere o excesso de calor para o metal circundante, causando deformações severas e um enorme acúmulo de escória dura como rocha.
Como sugerem os dados da indústria, a classe 60A é o meio-termo definitivo. Ele oferece energia térmica bruta suficiente para lidar com 90% das tarefas que uma oficina de fabricação padrão encontrará. Especificamente, uma tocha de corte a plasma de 60A normalmente opera de forma eficiente com alimentação monofásica padrão de 220V. Isto torna-o altamente acessível tanto para garagens residenciais bem equipadas como para lojas comerciais, evitando a necessidade de dispendiosas instalações elétricas trifásicas.
Os sistemas classificados para 80 amperes ou mais são projetados estritamente para a indústria pesada, como estaleiros e usinas de aço estrutural. Eles são excelentes em cortar placas de aço de 1 polegada, dia após dia. No entanto, esse imenso poder apresenta desvantagens notáveis. Os eletrodos são fisicamente mais pesados, causando fadiga rápida no pulso. Eles exigem compressores de ar rotativos significativamente maiores para atender aos altos requisitos de CFM. Além disso, os orifícios maiores do bocal necessários para o corte de 80A criam um corte muito amplo, tornando quase impossível cortar chapas metálicas finas com precisão.
O desempenho de qualquer sistema de corte, independentemente do seu preço, depende fortemente do estado das suas peças de desgaste. Compreender e gerenciar meticulosamente essas peças é o verdadeiro segredo para conseguir cortes limpos e reduzir drasticamente seus custos operacionais.
Um cabeçote padrão depende de uma pilha específica de componentes usinados com precisão para gerar e focar o arco plasma:
Eletrodo: O componente central que transporta a corrente elétrica. Ele contém uma inserção microscópica de háfnio que emite os elétrons para formar o arco.
Anel de redemoinho: Um anel de cerâmica ou polímero com furos angulares. Ele força o ar comprimido a formar um vórtice semelhante a um tornado, centralizando e restringindo o fluxo de plasma.
Bico (Ponta de Corte): O componente de cobre com um furo central preciso que concentra a energia na peça de trabalho.
Copo de Retenção: Mantém os componentes internos firmemente juntos e direciona o ar de proteção secundário ao redor do corte para resfriar o bico.
Um erro frequente entre operadores novatos é usar exatamente o mesmo bico para cada trabalho. Se você reduzir sua máquina para 30A para cortar cuidadosamente um para-lama fino de carro, você deverá trocar por um bico menor (por exemplo, um orifício de 0,8 mm ou 0,9 mm). Usar um bico grande de 1,1 mm com baixa amperagem resulta em um arco errante e desfocado e uma qualidade de corte terrível. Em contraste, tentar empurrar 60 amperes completos através de um minúsculo bico de 0,8 mm derreterá instantaneamente e destruirá a ponta de cobre. Sempre combine os consumíveis da tocha de plasma com a configuração de amperagem atual.
Mesmo com rotinas de manutenção perfeitas, os equipamentos eventualmente sucumbem às duras realidades do ambiente de fabricação. Reconhecer os sintomas de uma unidade com defeito pode evitar a destruição de materiais e possíveis riscos à segurança.
Se você começar a ter falhas de ignição frequentes, estabilidade inconsistente do arco ou o arco se extinguir repentinamente no meio do corte, apesar de ter consumíveis novos, as conexões internas poderão ser comprometidas. Outro importante sinal de alerta é o calor excessivo que irradia pela alça. Se a alça ficar desconfortavelmente quente ao toque, isso indica que a resistência elétrica interna está aumentando ou que há um vazamento de ar oculto que não consegue resfriar os componentes. Além disso, se as roscas de latão que prendem o copo de retenção ficarem desgastadas ou fortemente oxidadas, as peças não conseguirão alinhar corretamente, resultando em cortes permanentemente tortos.
Às vezes, a fonte de alimentação em si está perfeitamente boa, mas o cabo fornecido de fábrica é de péssima qualidade. Muitas máquinas econômicas são fornecidas com cabeçotes desatualizados de alta frequência ou alças mal construídas que quebram facilmente. Atualizar para uma de alta qualidade tocha de plasma de reposição pode transformar completamente o desempenho de uma máquina mais antiga.
Ao fazer uma atualização, você deve verificar cuidadosamente o tipo de conexão. Muitas máquinas modernas utilizam um conector central "Euro" padrão, permitindo uma simples troca plug-and-play em segundos. Outros requerem fiação direta nos terminais internos da máquina. Independentemente do método de instalação, a substituição de uma cabeça desgastada ou inferior por um design moderno de blowback produz arcos mais suaves, cortes mais estreitos e uma experiência operacional muito mais segura.
Investir em equipamentos de alta qualidade é apenas o primeiro passo. Para manter a precisão e a eficiência, os operadores devem implementar um cronograma de manutenção rigoroso. Negligenciar os cuidados de rotina degrada a qualidade do corte e reduz significativamente a vida útil do seu investimento.
O fator mais crítico na longevidade de qualquer sistema de corte é a qualidade do ar comprimido fornecido a ele. Quando o ar entra na ferramenta, ele é submetido a energia elétrica extrema, transformando-se no quarto estado da matéria. Se o ar comprimido contiver umidade, partículas de óleo ou excesso de poeira, a dinâmica física do arco ficará gravemente comprometida.
A umidade faz com que as moléculas de água se decomponham em hidrogênio e oxigênio quando expostas ao arco elétrico. Este excesso de oxigênio causa oxidação rápida e prematura do emissor de háfnio. Quando o háfnio perfura e se degrada muito rapidamente, o arco se torna instável, causando cortes angulares. A implementação de um sistema de filtragem de ar de vários estágios – incluindo um filtro de partículas, um filtro coalescente para óleo e um secador dessecante dedicado – é absolutamente obrigatória para uma fabricação séria.
A mecânica interna conta com uma série de roscas usinadas com precisão e anéis de borracha para manter uma vedação rigorosa e hermética. Durante a operação, o ar é canalizado em pressões que variam normalmente de 65 a 75 PSI. Mesmo um vazamento microscópico pode alterar a dinâmica do turbilhão do gás.
A manutenção de rotina deve sempre incluir a inspeção cuidadosa de todos os O-rings e conexões roscadas sempre que você trocar suas pontas. O pó fino de metal proveniente do processo de corte acumula-se facilmente nas roscas do copo de retenção. Use uma escova de cerdas macias para remover detritos e aplique uma camada muito leve de graxa dielétrica de silicone não condutora nos anéis de vedação para evitar que sequem e quebrem.
Servindo como a melhor ferramenta intermediária, o sistema de 60 A corta aço estrutural espesso com notável facilidade, ao mesmo tempo que oferece o controle preciso necessário para metais delicados e mais finos. Ele preenche perfeitamente a lacuna entre as limitações dos equipamentos amadores e as excessivas demandas de energia das máquinas industriais pesadas.
Ao combinar esta ferramenta versátil com ar limpo e seco e consumíveis meticulosamente mantidos, você garante resultados consistentes e de nível profissional em cada projeto. Se você está pronto para atualizar os recursos da sua oficina, eliminar problemas de EMI e experimentar a eficiência de cortes mais rápidos e limpos, explore os equipamentos de nível profissional e as opções de substituição padronizadas disponíveis no Starex Weld para atender perfeitamente à sua carga de trabalho diária de fabricação.
Sim, geralmente você pode usar um cabo com classificação de 60A em uma máquina de 45A ou 50A, desde que as conexões físicas (como um plugue Euro/Central) sejam compatíveis. A designação 60A indica o limite máximo de operação segura do equipamento. Operá-lo a 50 amperes é, na verdade, altamente benéfico; mantém o cabeçote mais frio, reduz o estresse térmico nos componentes internos e prolonga visivelmente a vida útil das peças de desgaste.
Normalmente, esta configuração requer uma pressão de ar dinâmica entre 65 e 75 PSI (aproximadamente 4,5 a 5,0 Bar) enquanto o ar está fluindo ativamente. É crucial medir esta pressão de forma dinâmica (durante um ciclo de purga de gás) em vez de estaticamente. Se a pressão cair muito durante a operação, o arco não terá velocidade para limpar o metal fundido do corte e o bico provavelmente derreterá. Consulte sempre o manual específico da sua máquina para uma calibração precisa.
O corte por arrasto – apoiando a ponta diretamente na peça de trabalho – é possível, mas somente se você utilizar um consumível especializado de proteção contra arrasto. Este sistema opera com uma amperagem alta o suficiente para que arrastar um bico de cobre exposto diretamente sobre o metal cause "arco duplo". Esse fenômeno destrutivo força a corrente elétrica a formar um arco do eletrodo para o bico e depois para o metal, arruinando instantaneamente o orifício. Sem uma proteção contra arrasto, você deve manter uma distância de isolamento manual de aproximadamente 1/16" a 1/8" (1,5 mm a 3 mm).
Um corte angular ou chanfrado é quase sempre causado por consumíveis desgastados ou danificados. Se o orifício central preciso do bocal de cobre estourar, ficar fora do círculo ou obstruído com respingos derretidos, o fluxo de plasma sairá em ângulo. Além disso, se o anel giratório estiver rachado ou entupido com sujeira, o vórtice de ar não centralizará o arco corretamente. Substitua o bico e o eletrodo, verifique o anel giratório e certifique-se de que sua tocha esteja perfeitamente perpendicular à peça de trabalho.
Ao contrário dos eletrodos e bicos, que são consumidos regularmente, o anel de turbulência não está sujeito a arcos elétricos diretos. No entanto, está sujeito a altas temperaturas e ar pressurizado. Você deve inspecioná-lo sempre que mudar as pontas de corte. Procure rachaduras microscópicas, bordas derretidas ou orifícios de ar entupidos. Como regra geral da oficina, substitua o anel de turbulência a cada 10 a 15 trocas de eletrodo para garantir que o vórtice de ar permaneça perfeitamente equilibrado e contraído.